Visninger: 287 Forfatter: U-Need Publiseringstid: 2026-10-02 Opprinnelse: nettsted
Innholdsmeny
● Hva er dimensjonstoleranse i CNC-bearbeiding?
>> Vanlige typer dimensjonstoleranse
>> Hvorfor dimensjonstoleranse er viktig
● Hva er geometrisk toleranse?
>> De fem hovedkategoriene for geometriske toleranser
>> Eksempel på en geometrisk toleranse
● Dimensjonstoleranse vs geometrisk toleranse: kjerneforskjeller
>> Eksempel: En aksel- og lagerenhet
● Hvordan dimensjonstoleranser fungerer i presisjons CNC-deler
>> Dimensjonstoleranse og tekniske passer
● Hvordan geometriske toleranser beskytter CNC-delens funksjon
>> Formtoleranser i CNC-bearbeiding
>> Orienteringstoleranser i CNC-bearbeiding
>> Plasseringstoleranser i CNC-bearbeiding
>> Utløpstoleranser i CNC-bearbeiding
● Hvorfor deler kan bestå dimensjonell inspeksjon, men mislykkes ved montering
>> Vanlige scenarier for produksjonsfeil
>> Funksjonell toleranse starter med produktbruk
● Kostnadshensyn for CNC-toleranser
● Inspeksjonsmetoder for dimensjonale og geometriske toleranser
>> Måling av dimensjonstoleranser
>> Måling av geometriske toleranser
>> Hvorfor datooppsett er viktig
● Hvordan spesifisere toleranser på en CNC-bearbeidingstegning
>> Sjekkliste for praktiske toleransespesifikasjoner
● Bransjeeksempel: CNC-maskinert elektronikkhus
● Når du skal bruke dimensjonstoleranse
● Når du skal bruke geometrisk toleranse
● Presisjonstoleransestøtte for tilpasset produksjon
>> Hva er hovedforskjellen mellom dimensjonstoleranse og geometrisk toleranse?
>> Kan en CNC-del møte dimensjonal toleranse, men mislykkes med geometrisk toleranse?
>> Er geometrisk toleranse dyrere enn standard dimensjonstoleranse?
>> Hva er den vanligste geometriske toleransen i CNC-bearbeiding?
>> Hvorfor er datum viktige i geometrisk toleranse?
>> Bør hver dimensjon på en CNC-tegning ha en stram toleranse?
>> Hvilket inspeksjonsutstyr brukes for geometriske toleranser?
>> Hvilke standarder brukes vanligvis for geometrisk toleranse?
I presisjon CNC-maskinering , en komponent kan møte alle oppgitte størrelsesdimensjoner og fortsatt svikte under montering. Dette er grunnen til at forskjellen mellom dimensjonstoleranse og geometrisk toleranse er viktig for designingeniører, innkjøpsteam, produktutviklere og produsenter.
Dimensjonstoleranse styrer størrelsen. Geometrisk toleranse kontrollerer form, orientering, plassering og rotasjonsadferd. Begge er essensielle i presisjonsproduksjon, men de beskytter ulike aspekter av en dels funksjon.
En boring kan ha riktig diameter, men være plassert feil. Et skaft kan ha riktig lengde, men overdreven utløp. En monteringsflate kan oppfylle tykkelseskravet, men mangler planheten som er nødvendig for forsegling eller varmeoverføring.
For globale produsenter, distributører og merkevarer påvirker en veldefinert toleransestrategi mer enn komponentkvalitet. Det påvirker monteringsytelse, produksjonsutbytte, maskineringskostnader, inspeksjonsplanlegging, ledetid og langsiktig forsyningskonsistens.
U-Need støtter kunder med tilpasset maskinering av presisjonsdeler, støpeformproduksjon, metallproduksjon og andre ende-til-ende produksjonsløsninger. I virkelige produksjonsprosjekter dukker ett problem opp gjentatte ganger: en tegning kan inneholde svært stramme dimensjonstoleranser, men utelate de geometriske kontrollene som er nødvendige for å sikre funksjonell montering.
Denne veiledningen forklarer dimensjonell toleranse vs geometrisk toleranse i presisjons CNC-deler , inkludert praktiske applikasjoner, inspeksjonsmetoder, kostnadsbetraktninger og tegningsspesifikasjonsanbefalinger.

Dimensjonstoleranse definerer den akseptable variasjonen i den målbare størrelsen på en funksjon.
Den svarer på et direkte produksjonsspørsmål:
> Hvor mye større eller mindre enn den nominelle dimensjonen kan denne funksjonen være?
Dette betyr at den ferdige akselen må måle mellom:
- Maksimal tillatt størrelse: 10,05 mm
- Minste tillatte størrelse: 9,95 mm
En aksel som måler 10,07 mm er overdimensjonert. Et skaft som måler 9,92 mm er underdimensjonert. Begge forholdene kan påvirke den tiltenkte tilpasningen, monteringen eller ytelsen til sluttproduktet.
Dimensjonstoleranser vises vanligvis i flere formater.
| Toleranse Format | Eksempel | Betydning | Felles applikasjon |
|---|---|---|---|
| Bilateral toleranse | 20,00 ± 0,10 mm | Variasjon er tillatt over eller under nominell størrelse | Generelle maskinerte lengder, bredder og tykkelser |
| Ensidig toleranse | 20,00 +0,05 / -0,00 mm | Variasjon er kun tillatt i én retning | Lagerseter, press-fit funksjoner, kritiske aksler |
| Begrens dimensjon | 19,95–20,05 mm | Maksimums- og minimumsstørrelser spesifiseres direkte | Produksjonstegninger og inspeksjonsplaner |
| Grunndimensjon | 25,00 mm i boks | En teoretisk nøyaktig verdi brukt med geometriske kontroller | Hullmønstre og funksjonelle plasseringer |
| Generell toleranse | ISO 2768 eller tegningstittelblokk | Standardtoleranse for uspesifiserte dimensjoner | Ikke-kritiske funksjoner |
Dimensjonstoleranse brukes ofte på:
- Skaftdiametre
- Borediametre
- Samlede dellengder
- Platetykkelser
- Sporbredder
- Veggtykkelser
- Motboringsdybder
- Tråddybder
- Kilesporbredder
- Avstander mellom kanter
Størrelsen påvirker hvordan komponentene passer og fungerer sammen.
For eksempel:
- En lagerboring som er for stor kan tillate uønsket bevegelse, vibrasjon og slitasje.
- Et hull som er for lite kan hindre en bolt eller plugg i å komme inn.
- En plateflens som er for kort, er kanskje ikke på linje med et tilhørende kabinett.
- En støpt trykklåsfunksjon som er overdimensjonert, kan ikke feste seg riktig.
- En aksel med en underdimensjonert diameter kan skape for stor klaring i en kobling.
Dimensjonstoleranse definerer imidlertid ikke fullt ut en dels funksjonelle tilstand.
Et hull kan ha riktig diameter og fortsatt være ubrukelig hvis det er plassert utenfor midten, boret i feil vinkel eller plassert på en skjev overflate. Det er her geometrisk toleranse blir nødvendig.
Geometrisk toleranse kontrollerer den tillatte variasjonen i en funksjons geometri.
Den spør ikke bare om en funksjon har riktig størrelse. Den definerer også om funksjonen har riktig:
- Skjema
- Orientering
- Sted
- Profil
- Rotasjonsadferd
Geometrisk toleranse kommuniseres vanligvis gjennom standardiserte symboler, funksjonskontrollrammer og datumreferanser. Det kalles ofte GD&T , forkortelse for geometrisk dimensjonering og toleranse.
I stedet for bare å måle et hull fra to kanter, kan en geometrisk kontroll definere hvor nøyaktig det hullet må forholde seg til delens funksjonelle monteringsflater, senterlinje eller monteringsakse.
| GD&T-kategorien | Hva den kontrollerer | Typiske kontroller | CNC-bearbeidingseksempel |
|---|---|---|---|
| Skjema | Den iboende formen til en funksjon | Retthet, flathet, sirkularitet, sylindrisitet | En tetningsflate må forbli flat |
| Profil | 2D- eller 3D-konturen til en funksjon | Profil av en linje, profil av en overflate | En kompleks kabinettkontur |
| Orientering | Vinkelforholdet til et datum | Parallelisme, vinkelrett, kantet | En monteringsflate vinkelrett på en boring |
| Sted | Plasseringen av funksjoner i forhold til datum | Posisjon, konsentrisitet, symmetri | Bolthull på linje med en referanseakse |
| Runout | Overflatevariasjon under rotasjon | Sirkulær runout, total runout | En roterende aksel eller spindeltapp |
Se for deg en maskinert monteringsplate av aluminium med fire boltehull.
Dette betyr at aksen til hvert hull må holde seg innenfor en sylindrisk toleransesone med en diameter på 0,20 mm. Hullplasseringene evalueres fra det angitte datumsystemet.
Diametertoleransen bekrefter at hullene er store nok. Posisjonstoleransen bekrefter at de er plassert riktig for montering.
Uten posisjonskontroll kan hvert hull oppfylle diameterspesifikasjonen, men likevel hindre monteringsplaten i å justere med dens sammenkoblingskomponent.
Den viktigste forskjellen er enkel:
- Dimensjonstoleransesvar: Har funksjonen riktig størrelse?
- Svar på geometrisk toleranse: Er funksjonen riktig formet, orientert, plassert eller roterer som tiltenkt?
De to typene toleranse er ikke alternativer. De jobber sammen for å definere de faktiske funksjonskravene til en presisjons CNC-del.
| Sammenligningsfaktor | Dimensjonstoleranse | Geometrisk toleranse |
|---|---|---|
| Hovedformål | Kontrollerer funksjonsstørrelse | Kontrollene har geometri og funksjonelle forhold |
| Typisk måling | Lengde, bredde, diameter, tykkelse, dybde | Flathet, vinkelrett, posisjon, profil, utløp |
| Referansemetode | Vanligvis målt direkte fra en oppgitt dimensjon | Ofte målt i forhold til ett eller flere datum |
| Tegningsformat | Pluss/minus verdier, grenser, toleranse merknader | Symboler og funksjonskontrollrammer |
| Funksjonelt fokus | Passform, klaring, interferens, materialtykkelse | Innretting, forsegling, rotasjon, montering, utskiftbarhet |
| Eksempel | Ø12,00 ± 0,03 mm | Plassering Ø0,10 mm i forhold til ABC |
| Vanlige inspeksjonsverktøy | Kalipere, mikrometer, pinnemålere, boremålere | CMMer, synssystemer, høydemålere, inventar, rundhetstestere |
| Vanlig feilrisiko | Funksjonen er for stor eller for liten | Funksjoner justeres ikke, forsegler, roterer eller monteres riktig |
| Kostnadspåvirkning | Strammere størrelsesgrenser øker maskinerings- og inspeksjonsinnsatsen | Komplekse kontroller kan øke kravene til oppsett, innredning og metrologi |
| Beste bruk | Kontroll av individuelle dimensjoner | Kontrollere forhold mellom flere funksjoner |
Tenk på en CNC-bearbeidet aksel i rustfritt stål designet for å operere inne i et lager.
Tegningen kan kreve:
- Skaftdiameter: Ø20,00 ± 0,01 mm
- Sylindrisitet: 0,005 mm
- Totalt utløp: 0,010 mm i forhold til datum A
Hvert krav beskytter en annen funksjon.
| Krav | Funksjonsformål |
|---|---|
| Diametertoleranse | Opprettholder den tiltenkte lagerpasningen |
| Sylindrisitetstoleranse | Holder skaftoverflaten konsistent i hele lengden |
| Total utløpstoleranse | Støtter stabil og jevn rotasjon rundt datum-aksen |
| Krav til overflateruhet | Reduserer friksjon, slitasje og mulig skade på tetningen |
En aksel kan møte sin diametertoleranse, men fortsatt ha for mye utløp. I den situasjonen kan akselen skape vibrasjoner, ujevn lagerbelastning, støy, tetningsslitasje eller redusert levetid.
Dette er grunnen til at roterende komponenter med høy ytelse krever mer enn riktige dimensjoner. De krever kontroll over delens funksjonelle geometri.
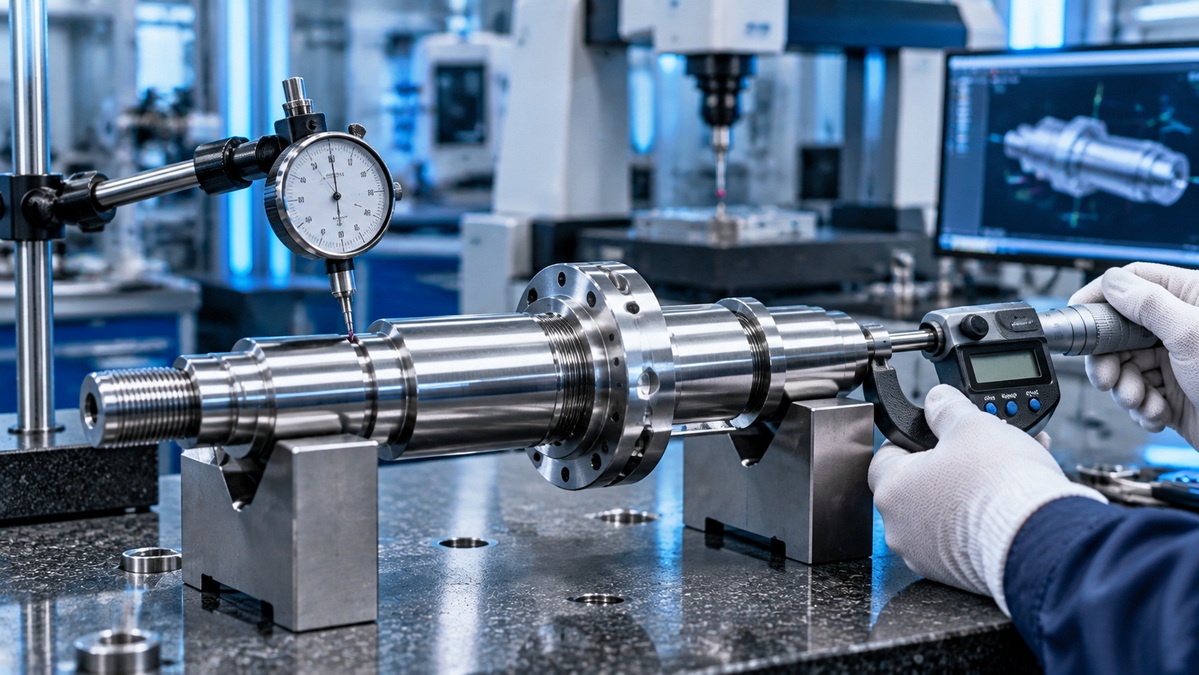
Dimensjonstoleranse er ofte det første laget av kvalitetskontroll fordi det er relativt enkelt å forstå og måle.
En CNC-maskintegning kan spesifisere:
- Total lengde: 100,00 ± 0,10 mm
- Borediameter: Ø12,00 H7
- Sporbredde: 6,00 +0,02 / -0,00 mm
- Veggtykkelse: 2,50 ± 0,05 mm
Disse kravene etablerer et produksjonsområde. Under produksjonen kontrollerer maskinisten eller inspektøren om den faktiske dimensjonen holder seg innenfor tillatte grenser.
For sammenkobling av CNC-maskinerte komponenter, avgjør toleransevalg om deler har klaring, overgang eller interferenspasning.
| Tilpasningstype | forhold mellom parringsdeler | Typisk bruk |
|---|---|---|
| Klaring passform | Hullet er alltid større enn skaftet | Glidende deler, avtagbare pinner, roterende aksler |
| Overgangspassform | Sammenstillingen kan ha liten klaring eller liten interferens | Nøyaktig plassering, nav, montering med moderat kraft |
| Interferenstilpasning | Skaftet er med vilje større enn hullet | Press-fit gir, permanente nav, lagerseter |
For eksempel kan et lagersete kreve en kontrollert akseldiameter for å hindre bevegelse under drift. En avtakbar lokaliseringspinne kan kreve en klaringspasning slik at den kan settes inn og fjernes uten skade.
Målet er ikke å velge den strammeste toleransen som mulig. Målet er å velge den mest funksjonelle og økonomiske toleransen for den virkelige applikasjonen.
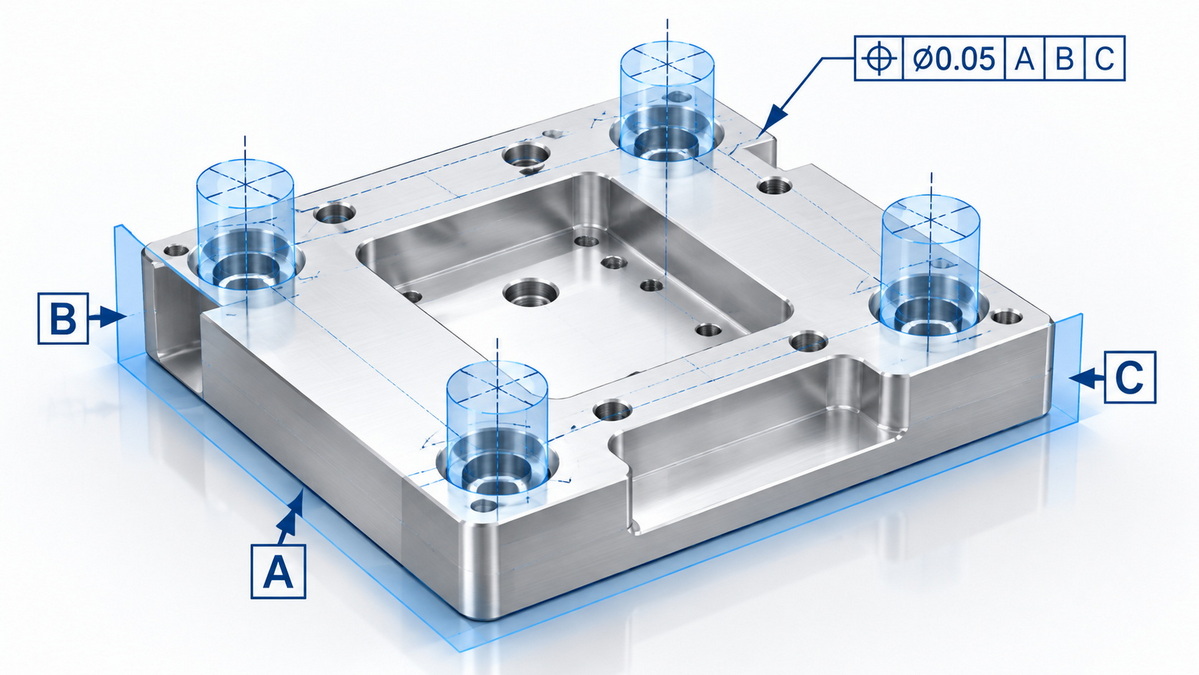
Geometriske toleranser blir spesielt verdifulle når flere funksjoner må fungere sammen.
En CNC-maskinert komponent kan omfatte:
- En boring som må være på linje med en matchende aksel
- En tetningsflate som må forbli flat
- Et hullmønster som må matche en annen komponent
- En flens som skal holde seg vinkelrett på en sentral akse
- En roterende overflate som skal minimere utløp
- En profil som skal passe til et parhus eller deksel
Tradisjonelle pluss/minus-dimensjoner kan ikke tydelig kommunisere disse funksjonelle relasjonene. Geometriske kontroller gir en mer direkte og repeterbar metode.
Skjematoleranser styrer formen til en enkelt funksjon uten å trenge en datumreferanse.
Vanlige skjemakontroller inkluderer:
- Retthet
- Flathet
- Sirkularitet
- Sylindrisitet
Flathet er mye brukt for forsegling av flater, presisjonsmonteringsplater, varmeavlederkontaktflater og sammenkoblingsgrensesnitt.
For eksempel kan et elektronisk kapslingsdeksel ha riktig veggtykkelse, men fortsatt lekke hvis pakningskontaktflaten ikke er tilstrekkelig flat. En termisk grensesnittplate kan ha de riktige dimensjonene, men gir dårlig varmeoverføring hvis kontaktflaten er skjev.
Orienteringstoleranser styrer vinkelforholdet mellom en egenskap og et datum.
De vanligste retningskontrollene er:
- Parallellisme
- Vinkelretthet
- Vinkelhet
For eksempel kan et gjenget hull måtte være vinkelrett på en monteringsflate. Hvis hullet vippes, kan det hende at en skrue ikke sitter ordentlig. Dette kan skape ujevn klemkraft, forstyrre deler i nærheten, skade gjenger eller skape en upålitelig montering.
Plasseringstoleranser er kritiske der funksjoner må tilpasses sammenkoblende komponenter.
Den vanligste kontrollen er posisjonstoleranse.
Posisjonstoleranse brukes ofte for:
- Bolt-hull mønstre
- Pinnehull
- Lagerboringer
- Gjengede hullplasseringer
- Elektriske koblingsporter
- Maskinbearbeidede spor
- Plasseringslommer
- Interne komponentmonteringspunkter
Sammenlignet med koordinat pluss/minus toleranse, kan posisjonstoleranse definere den funksjonelle plasseringssonen tydeligere. Det kan også tilby en praktisk produksjonsgodtgjørelse når materialtilstandsmodifikatorer brukes riktig.
Runout er spesielt viktig for rotasjonskomponenter, inkludert:
- Motoraksler
- Spindler
- Remskiver
- Giraksler
- Roterende tetninger
- Presisjonsruller
- Komponenter for medisinsk utstyr
- Pumpe og ventildeler
Sirkulær utløp kontrollerer variasjon ved individuelle tverrsnitt under rotasjon.
Total runout kontrollerer den akkumulerte variasjonen over hele den roterende overflaten.
For en aksel med lagertapper og tetningsflater, brukes ofte totalt utløp for å støtte jevn rotasjon, riktig lagerytelse og redusert tetningsslitasje.
En del kan bestå en dimensjonal inspeksjonsrapport og fortsatt mislykkes under montering.
Dette skjer ofte fordi dimensjonale målinger alene ikke fullt ut evaluerer forholdet mellom funksjoner.
For eksempel kan en leverandør verifisere at alle hull oppfyller ønsket diameter. Men hvis hullene er litt feilplassert, kan det hende at delen ikke er på linje med den sammenkoblede komponenten.
| Produksjonsproblem Dimensjonsresultat | Geometrisk | problem | Funksjonell konsekvens |
|---|---|---|---|
| Boltehullene er riktig dimensjonert | Hulldiameter passerer | Hullposisjoner driver | Monteringshull stemmer ikke overens |
| Skaftdiameter er innenfor rekkevidde | Diameter passerer | Skaftet har for mye utløp | Vibrasjon og lagerslitasje |
| Tykkelsen på tetningsflaten er korrekt | Tykkelsen går over | Overflaten er ikke flat | Lekkasje eller dårlig termisk overføring |
| Borediameteren er riktig | Diameter passerer | Boreaksen er ikke vinkelrett | Forskyvning med matchende skaft |
| Plateplate dimensjoner passer | Lengde og bredde passerer | Bøyd flensvinkel varierer | Kabinettet lukkes ikke riktig |
| Muggkomponentstørrelser passerer | Størrelse passerer | Innretting av kjerne og hulrom er feil | Blink, feil eller ujevn veggtykkelse |
Den beste toleransestrategien begynner med funksjon, ikke med bekvemmelighet ved måling.
Før du tildeler toleranser, se gjennom følgende spørsmål:
1. Hvilke funksjoner finner delen under montering?
2. Hvilke overflater forsegler, glir, roterer eller overfører varme?
3. Hvilke hull må justeres med sammenkoblingskomponenter?
4. Hvilken overflate eller akse er det sanne funksjonelle datumet?
5. Hvilken feil kan oppstå hvis en funksjon skifter, vipper, vrir seg eller roterer?
6. Hvilken inspeksjonsmetode kan verifisere kravet konsekvent?
7. Kan den valgte toleransen produseres pålitelig ved forventet volum?
Disse spørsmålene viser ofte at både størrelsestoleranse og geometrisk toleranse er nødvendig.
En strammere toleranse betyr ikke automatisk en bedre del.
Unødvendig presisjon kan øke kostnadene uten å forbedre ytelsen.
Krav til strenge bearbeiding kan kreve:
- Høyere kvalitet eller mer stabil råvare
- Flere maskineringspass
- Lavere skjærehastigheter
- Mer spesialiserte skjæreverktøy
- Økt verktøybytte
- Temperaturkontrollert inspeksjon
- Hyppige prosessmålinger
- Tilpasset inventar
- Avansert måleutstyr
- Mer kompleks programmering
- Høyere skrotrisiko
- Lengre produksjonstid
Etter hvert som nødvendige toleranser blir strammere, må målesystemet også være i stand til å bevise samsvar med tilstrekkelig nøyaktighet og repeterbarhet. Presisjonsproduksjon avhenger av både maskineringsevne og metrologievne.
En tegning kan definere en hullplassering med koordinatdimensjoner som:
- X = 50,00 ± 0,05 mm
- Y = 30,00 ± 0,05 mm
Dette kan virke svært presist. Det kan imidlertid skape en rektangulær toleransesone som ikke alltid samsvarer med den virkelige funksjonen til hullet.
Ved riktig bruk kan geometrisk toleranse skape en funksjonell toleransesone som støtter montering samtidig som man unngår unødvendig avvisning av akseptable deler.
Målet er ikke å gjøre hvert tall mindre.
Målet er å spesifisere bare presisjonen som trengs for å støtte:
- Produktytelse
- Sikkerhet
- Utskiftbarhet
- Pålitelig montering
- Tetningsytelse
- Rotasjonsstabilitet
- Langsiktig holdbarhet
- Kostnadseffektiv produksjon
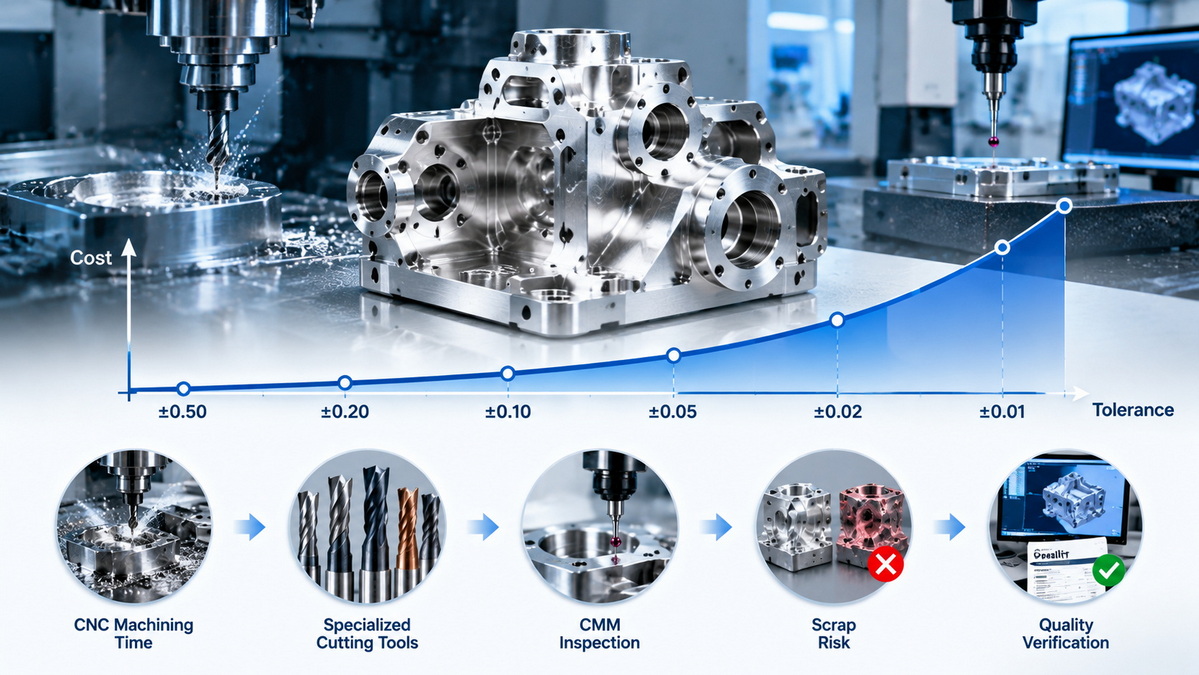
Inspeksjon bør vurderes i det tidlige designstadiet.
En toleranse som ikke kan måles konsekvent kan føre til uenighet mellom designteam, leverandører, inspektører og sluttbrukere.
Vanlige metoder for dimensjonal inspeksjon inkluderer:
- Digitale skyvelære for generelle ytre dimensjoner
- Utvendige mikrometer for presisjonsskaftdiametre
- Boremålere for innvendige diametre
- Pinnemålere for små hull
- Gjengemålere for gjengefunksjoner
- Høydemålere for lineære dimensjoner fra en datumflate
- Go/no-go-målere for verifisering av høyt volum
- Optiske systemer for små eller delikate funksjoner
Geometriske toleranser krever ofte mer avanserte inspeksjonsverktøy.
Vanlige alternativer inkluderer:
- Koordinere målemaskiner
- Synsmålesystemer
- Optiske komparatorer
- Overflateplater og høydemålere
- Granitt inspeksjonsbord
- Klokkeindikatorer
- Rundhetstestere
- Form måleinstrumenter
- Dedikerte funksjonsmålere
- Tilpasset inspeksjonsutstyr
En geometrisk toleranse er bare meningsfull når datumsystemet er klart definert og korrekt gjengitt under inspeksjon.
For eksempel, hvis datum A er den primære monteringsflaten, bør delen etableres mot denne siden før du inspiserer plasseringen av hull eller boringer.
Hvis delen er målt fra en annen overflate, kan det hende at inspeksjonsresultatet ikke gjenspeiler hvordan komponenten yter i den endelige monteringen.
En fullstendig inspeksjonsrapport skal identifisere:
- Tegningsnummer og revisjon
- Materiale og delenummer
- Måleutstyr som brukes
- Kalibreringsstatus
- Datooppsett
- Prøvemengde
- Faktiske målte verdier
- Resultatet bestått eller ikke bestått
- Inspektørens navn
- Inspeksjonsdato
For kritiske applikasjoner brukes ofte en første artikkelinspeksjonsrapport for å bekrefte at den første produksjonsprøven oppfyller alle viktige dimensjonelle og geometriske krav.
En godt forberedt tegning gir en produsent nok informasjon til å maskinere, inspisere og validere delen konsekvent.
Den skal beskytte kritiske funksjonskrav samtidig som man unngår unødvendige restriksjoner.
1. Identifiser funksjonelle egenskaper.
Fremhev overflatene, boringene, hullene, gjengene, sporene og profilene som påvirker montering, bevegelse, tetning, styrke eller utseende.
2. Velg meningsfulle datum.
Velg stabile og funksjonelle overflater som primære, sekundære og tertiære datum.
3. Bruk størrelsestoleranser der funksjonsstørrelsen betyr noe.
Kontroller akseldiametre, borediametere, bredder, lengder, veggtykkelser og dybder der passform er viktig.
4. Bruk geometriske kontroller der funksjonsforhold betyr noe.
Bruk posisjon, flathet, perpendikularitet, parallellitet, profil og utløp der det er nødvendig.
5. Unngå unødvendig stramme toleranser.
Ikke bruk høypresisjonskrav på ikke-funksjonelle eller kosmetiske områder med mindre det er en klar ytelsesgrunn.
6. Definer krav til overflatefinish.
Overflatens ruhet kan påvirke forsegling, glidning, beleggvedheft, friksjon, slitasje og visuell kvalitet.
7. Spesifiser materiale og etterbehandling.
Inkluder materialkvalitet, varmebehandling, anodisering, plettering, passivering, maling, polering eller andre etterbehandlingskrav.
8. Bekreft muligheten for inspeksjon.
Sørg for at leverandøren kan inspisere toleransen med en repeterbar metode og passende datumoppsett.
9. Gjennomgå toleransestabling.
Vurder hvordan variasjon mellom flere komponenter kan påvirke den endelige monteringen.
10. Gjennomgå kritiske funksjoner før produksjon.
Diskuter viktige toleransekrav, målemetoder og akseptkriterier før maskinering starter.
Tenk på et CNC-maskinert aluminiumshus som brukes i industrielt automasjonsutstyr.
Boligen inkluderer:
- En monteringsbase
- Et pakningsspor
- Kontaktutskjæringer
- Interne PCB-avstander
- Gjengede monteringshull
- Et dekselgrensesnitt
- Varmeoverføringsflater
En tegning med kun dimensjoner kan definere delens totale lengde, bredde, høyde, veggtykkelse, hulldiametre og pakningssporbredde.
Det kan imidlertid hende at disse dimensjonene alene ikke beskytter den faktiske ytelsen til kabinettet.
En mer funksjonell tegning kan inneholde følgende kontroller.
| Funksjon | Anbefalt kontroll | Funksjonell årsak |
|---|---|---|
| Base monteringsoverflate | Flathet | Støtter stabil montering og effektiv varmeoverføring |
| PCB-avstandsplasseringer | Posisjon i forhold til datum | Justerer PCB med kontakter og dekselfunksjoner |
| Koblingsutskjæringer | Profiltoleranse | Støtter koblingspassform og konsekvent visuelt utseende |
| Gjengede hull | Posisjon og vinkelrett | Hjelper skruene å feste seg riktig og klemme jevnt |
| Dekk forseglingsflaten | Flathet og overflatefinish | Støtter pakningskompresjon og inntrengningsbeskyttelse |
| Kritisk innkapslingsvegg | Tykkelsestoleranse | Opprettholder styrke, vektkontroll og gjennomførbarhet for maskinering |
Denne tilnærmingen fokuserer presisjon på funksjonene som påvirker montering og ytelse.
Den unngår økende maskineringsvansker på overflater som ikke krever eksepsjonell kontroll.
Bruk dimensjonal toleranse når hovedproblemet er den faktiske størrelsen på en individuell funksjon.
Typiske eksempler inkluderer:
- Akseldiameter for en lager- eller bøssingpasning
- Hulldiameter for en feste eller pluggstift
- Sporbredde for en tapp, nøkkel eller elektrisk kontakt
- Platetykkelse for styrke eller klaring
- Total lengde for installasjonsplass
- Gjengedybde for festeinngrep
- Veggtykkelse for stivhet eller vektreduksjon
- Forsenkningsdybde for skruehodeklaring
Dimensjonstoleranser er mest effektive når en funksjon kan evalueres uavhengig og dens funksjonelle krav avhenger hovedsakelig av størrelse.
Bruk geometrisk toleranse når forholdet mellom funksjoner påvirker produktytelse, montering, forsegling, rotasjon, justering eller visuell konsistens.
Typiske bruksområder inkluderer:
- Bolthullmønsterjustering
- Plassering av pluggstift
- Lagerboringsposisjon
- Vinkelretthet av en boring til en monteringsflate
- Flathet til et kjøleribbegrensesnitt
- Parallellitet av styreskinner
- Profilkontroll av en kompleks bearbeidet kontur
- Totalt utløp av en roterende aksel
- Orientering av en plateflens
- Justering av forminnsatser, kjerner og hulrom
Geometriske kontroller er spesielt verdifulle når en del samhandler med en annen del. De bidrar til å sikre at separat produserte komponenter kan monteres og fungere konsekvent.
Presisjonsproduksjon krever mer enn å bearbeide en del til en nominell dimensjon. Det krever en klar forståelse av funksjon, materialadferd, prosessevne, inspeksjonsmetoder og produksjonsrepeterbarhet.
U-Need gir produksjonsstøtte for spesialtilpassede presisjonsdeler, sprøytestøpeformer, stanseformer, kaldsmiingsformer og prosjekter for produksjon av metallplater.
En praktisk toleransegjennomgang kan omfatte:
- Tegning og GD&T gjennomgang før tilbud
- Identifisering av funksjoner som er kritiske for funksjon
- Material- og prosessanbefalinger
- Tilbakemelding om produksjonsevne
- Dato og inspeksjonsmetode evaluering
- Prototype og lavvolumvalidering
- Første artikkelinspeksjonsstøtte
- Kvalitetsverifisering underveis
- Planlegging av sluttinspeksjon
- Produksjonsforberedelse for repeterbarhet og skala
Tidlig diskusjon av kritiske dimensjoner, geometriske kontroller, overflatekrav og inspeksjonsforventninger bidrar til å forhindre unngåelige produksjonsproblemer senere.
Dimensjonstoleranse og geometrisk toleranse er komplementære verktøy for å definere presisjons CNC-deler.
Dimensjonstoleranse sikrer at en funksjon har riktig størrelse. Den kontrollerer verdier som lengde, bredde, tykkelse, dybde og diameter.
Geometrisk toleranse sikrer at en funksjon har riktig form og forhold til andre egenskaper. Den kontrollerer flathet, retthet, perpendikularitet, parallellitet, posisjon, profil og utløp.
En del som oppfyller sin dimensjonelle toleranse kan fortsatt svikte hvis hullene ikke stemmer overens, en tetningsflate ikke er flat, en boring er skråstilt eller en aksel har for mye utløp.
Den mest pålitelige tilnærmingen er å definere toleranser i henhold til den reelle funksjonen til delen. Bruk dimensjonskontroller for passform og funksjonsstørrelse. Bruk geometriske kontroller for justering, orientering, forsegling, rotasjon og monteringsforhold.
For tilpassede presisjonskomponenter skaper en klar tegning, praktisk datumstrategi, realistisk toleransevalg og repeterbar inspeksjonsplan grunnlaget for stabil kvalitet og effektiv produksjon.
Dimensjonstoleranse kontrollerer den tillatte variasjonen i en funksjons størrelse, for eksempel diameter, lengde, bredde, tykkelse eller dybde. Geometriske toleransekontroller har form, orientering, plassering, profil og utløp, ofte i forhold til ett eller flere datum.
Ja. Et hull kan ha riktig diameter, men være plassert feil. En aksel kan oppfylle kravene til diameteren, men ha for mye utløp. En monteringsflate kan ha riktig tykkelse, men utilstrekkelig flathet.
Ikke alltid. Noen geometriske kontroller krever avansert inspeksjonsutstyr eller ekstra oppsetttid. Imidlertid kan riktig anvendt geometrisk toleranse redusere kostnadene ved å definere det faktiske funksjonskravet klarere og forhindre unødvendig avvisning av akseptable deler.
Posisjonstoleranse er en av de vanligste kontrollene fordi den definerer den tillatte plasseringen av hull, boringer, gjenger, slisser, pluggstifter og funksjonsmønstre i forhold til funksjonelle datum.
Datumer skaper et konsistent referansesystem for produksjon og inspeksjon. De representerer hvordan delen er plassert i sluttmonteringen. Uten klare datum kan forskjellige inspektører eller leverandører måle samme funksjon forskjellig.
Nei. Trange toleranser bør bare brukes der det er nødvendig for passform, funksjon, montering, sikkerhet, forsegling, rotasjon eller utskiftbarhet. Overtoleranse øker maskineringskostnadene, inspeksjonsinnsatsen, ledetiden og skrotrisikoen.
Avhengig av funksjonen og toleransekravet kan produsenter bruke koordinatmålemaskiner, synssystemer, høydemålere, overflateplater, måleskiver, rundhetstestere, tilpassede armaturer eller funksjonelle go/no-go målere.
ASME Y14.5 er mye brukt for geometrisk dimensjonering og toleranse i USA og globale forsyningskjeder. ISO 1101 er en viktig internasjonal standard for geometrisk toleranse, inkludert kontroller for form, orientering, plassering og utløp.
1. American Society of Mechanical Engineers. 'Y14.5: Dimensjonering og toleranse.'
[https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing ]
2. Internasjonal organisasjon for standardisering. 'ISO 1101:2017 — Geometriske produktspesifikasjoner (GPS): Geometrisk toleranse.'
[https://www.iso.org/standard/66777.html ]
3. British Standards Institution. 'ISO 1101 — Geometriske produktspesifikasjoner og toleranse.'
4. Nasjonalt institutt for standarder og teknologi. 'Lengde- og dimensjonsmålinger ved NIST.'
[https://pmc.ncbi.nlm.nih.gov/articles/PMC4865292/ ]
5. Internasjonal organisasjon for standardisering. 'ISO 1101:2017 internasjonal standardoversikt.'
[https://cdn.standards.iteh.ai/samples/66777/accb9f85e8b64f108b5c205a0471539c/ISO-1101-2017.pdf ]


