Zobrazení: 218 Autor: U-Need Čas vydání: 2026-10-11 Původ: místo
Nabídka obsahu
● Co je zastavěná hrana v CNC obrábění?
>> Zastavěná hrana versus zastavěná vrstva
● Co způsobuje nárůst okraje během obrábění?
>> Rychlost řezání pod vhodným rozsahem
>> Nevhodná geometrie a neúčinné mazání
● Jak zastavěná hrana ovlivňuje kvalitu přesných dílů
● Jak diagnostikovat Built-Up Edge bez dohadů
● Jak zabránit nahromadění okrajů: Kontrolovaný pracovní postup
>> 1. Vytvořte opakovatelnou základní linii
>> 2. Přiřaďte nástroj k materiálu
>> 3. Upravte rychlost řezání v rámci podporovaných limitů
>> 4. Zkontrolujte zdroj a zapojení
>> 5. Zlepšení dodávky chladicí kapaliny a odstraňování třísek
>> 6. Ověřte více než jednu dobrou část
● Praktický příklad: Povrchová úprava hliníkových kapes
● Může někdy Built-Up Edge chránit řezný nástroj?
● Na co by se měli kupující ptát dodavatele přesného obrábění
● Diskutujte o svém projektu přesné výroby s U-Need
>> Co je hlavní příčinou nahromadění okraje?
>> Mám zvýšit nebo snížit řeznou rychlost, abych snížil BUE?
>> Je nahromaděná hrana stejná jako opotřebení nástroje?
>> Zabraňuje vždy více chladicí kapaliny nánosu okraje?
>> U kterých materiálů se běžně vytváří zastavěná hrana?
>> Jak mohu potvrdit, že nápravné opatření fungovalo?
● Odkaz
Zabudovaný okraj dovnitř CNC obrábění dokáže proměnit ostrý řezný nástroj v nepředvídatelnou řeznou plochu. Materiál obrobku přilne k hraně, změní svou geometrii a opakovaně se odlomí. Výsledkem může být hrubý povrch, nekonzistentní rozměry a neočekávané poškození nástroje.
Pro kupující Při získávání přesných dílů nejde jen o to, zda dodavatel tuto vadu rozpozná. Jde o to, zda dodavatel dokáže identifikovat příčinu, potvrdit nápravná opatření a udržet konzistentní kvalitu v průběhu výroby.
Tato příručka vysvětluje, jak se tvoří vytvořené hrany, jak je odlišit od jiných problémů obrábění a jak je ovládat pomocí nástrojů, řezných parametrů, mazání a kontroly.
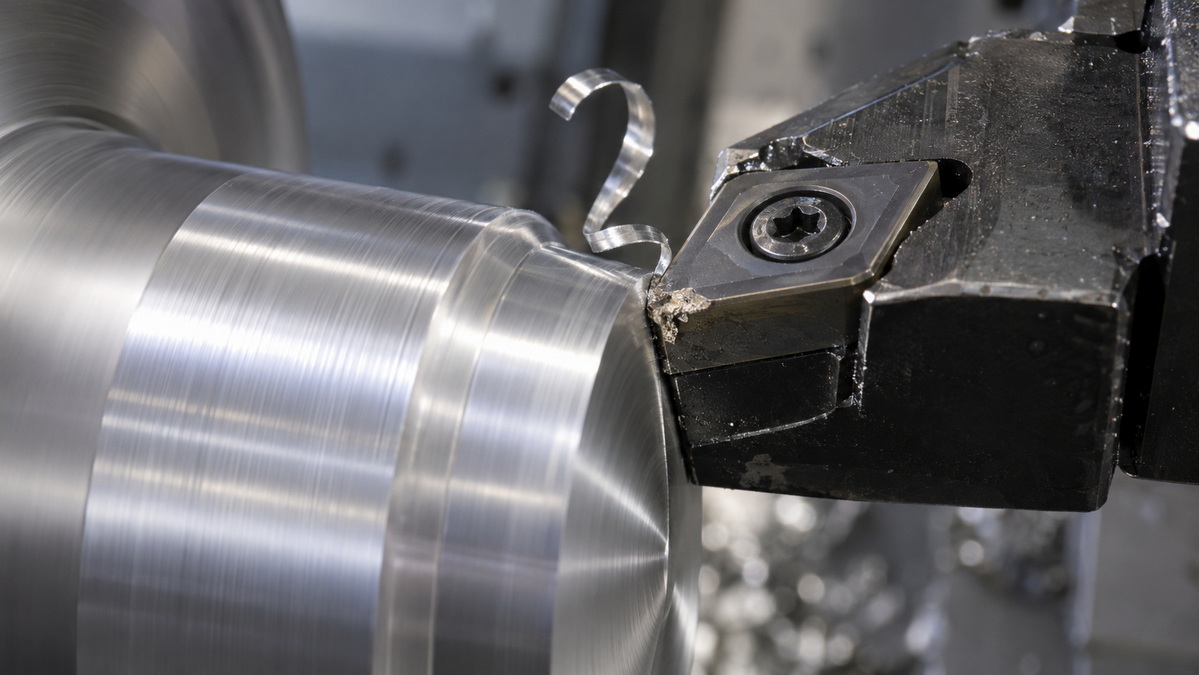
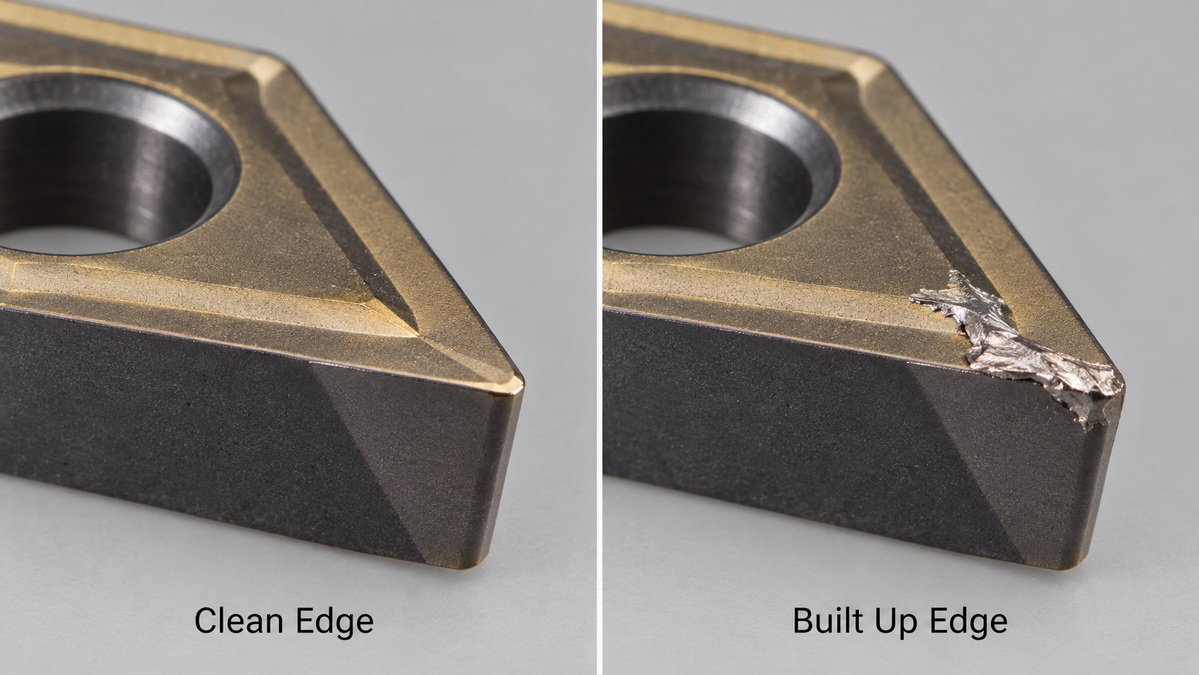
Built-up edge, obvykle zkráceně BUE, je nahromadění materiálu obrobku připojeného k řezné hraně. Vyvíjí se adhezí a tlakovým svařováním na kontaktu mezi třískou a nástrojem.
Na rozdíl od záměrně nanášeného povlaku nástroje je BUE nekontrolovaná usazenina. Během řezání může růst, měnit tvar a oddělovat se. Úlomky mohou odcházet s třískou, poškodit hranu nebo se usadit v obrobeném povrchu.
Na praktickém rozdílu záleží: fréza se může zdát, že řeže se svou původní geometrií, zatímco ve skutečnosti řeže s nestabilním nánosem, který je k ní připojen.
Nahromaděná vrstva popisuje přilnutý materiál rozprostřený po povrchu nástroje, běžně na čelní ploše. Vybudovaná hrana specificky mění aktivní břit. Mohou koexistovat, ale jejich postavení a vliv se liší.
Při odstraňování problémů raději zkontrolujte, kde se materiál hromadí, než abyste označili každý nános jako stejnou poruchu. Diagnostika by měla spojit ložisko s pozorovaným povrchovým nebo rozměrovým problémem.
BUE obvykle odráží interakci mezi adhezí materiálu, řeznou rychlostí, stavem břitu a mazáním. Samotné zacházení jako s problémem teploty může vést k nesprávnému nastavení.
Běžnými kandidáty jsou hliník, nízkouhlíková ocel a nerezová ocel. Jejich sklon k přilnavosti znamená, že geometrie nástroje a řezné podmínky si zaslouží zvláštní pozornost.
Samotný název materiálu však nemůže určit správné nastavení. Složení slitiny, stav a konkrétní operace ovlivňují výběr nástroje. Úspěšná strategie frézování hliníku by se neměla automaticky stát standardem pro soustružení nerezové oceli.
Nízká řezná rychlost může povzbudit BUE. Toto je důležitá korekce předpokladu, že pomalejší řezání vždy chrání nástroj.
Zvýšení řezné rychlosti v rozsahu doporučeném výrobcem nástroje může snížit adhezi. Jeho neomezené zvýšení může způsobit další problémy, včetně rychlejšího opotřebení boku, opotřebení kráterů nebo plastické deformace.
Cílem je vhodné provozní okno, nikoli nejvyšší možné otáčky vřetena.
Hrana, která dře místo efektivního řezání, může zhoršit přilnavost. Tupé nástroje, nevhodná příprava hran a geometrie špatně přizpůsobená materiálu si zaslouží prozkoumání.
Důležité je také mazání. Chladicí kapalina by se měla dostat do oblasti řezání a její koncentrace by se měla řídit pokyny výrobce kapaliny. Plná nádrž chladicí kapaliny nevykazuje efektivní dodávku na rozhraní nástroje a čipu.
BUE mění efektivní geometrii hrany. Jak nános roste a odděluje se, řezné podmínky se mohou měnit, i když naprogramované parametry zůstávají konstantní.
Mezi možné důsledky patří:
- Rozmazaný materiál, trhání a nekonzistentní vzhled povrchu.
- Změny rozměrů mezi po sobě jdoucími částmi.
- Nepravidelné řezné síly a méně předvídatelný výkon nástroje.
- Poškození hrany při odtržení přilepeného materiálu.
- Dodatečná kontrola, přepracování nebo zamítnuté součásti.
Vzhled povrchu je pouze jednou částí posouzení. Prvek může vypadat přijatelně, když se kóty posouvají, nebo měřit správně, když jeho povrch nesplňuje specifikovaný požadavek na konečnou úpravu.
Výrobní rozhodnutí by proto mělo brát v úvahu rozměrové a povrchové požadavky výkresu společně.
Mým doporučeným výchozím bodem je zkontrolovat řeznou hranu před změnou programu. Podobné povrchové vady mohou mít různé příčiny, takže úprava založená pouze na vzhledu může vést k plýtvání nástroji a díly.
Bezpečně zastavte stroj a dodržujte postup kontroly na místě. Prohlédněte si nástroj při vhodném zvětšení a poté porovnejte zjištění s nejnovějšími díly a záznamy procesu.
| Pozorování | Možné vysvětlení | Užitečná další kontrola |
|---|---|---|
| Materiál v barvě obrobku připevněný k okraji | Přilnavost v souladu s BUE | Zkontrolujte stav nánosu a hrany |
| Pravidelné vlny na hladině | Chvění nebo vibrace | Zkontrolujte upnutí obrobku, projekci nástroje a stabilitu |
| Opotřebovaný pásek podél přední strany | Opotřebení boku | Porovnejte s pokyny pro opotřebení od dodavatele nástroje |
| Škrábance spojené se zachycenými třískami | Řezání třísek nebo špatná evakuace | Zkontrolujte odvod třísek a směr chladicí kapaliny |
| Přerušované rozmazání s měnícími se rozměry | Možná nestabilní BUE | Porovnejte snímky hran se sekvenčními měřeními |
Tato tabulka je diagnostická pomůcka, nikoli důkaz. Může nastat několik problémů současně. Viditelná adheze může koexistovat s vibracemi, opotřebovanými nástroji nebo nedostatečným odvodem třísek.
Zaznamenejte si označení materiálu, identifikaci nástroje, operaci, řeznou rychlost, posuv, hloubku řezu, stav chladicí kapaliny a uspořádání držáku nástroje.
Kde je to možné, ponechejte si reprezentativní díly a obrázky nástrojů. Zaznamenávejte měření v konzistentních bodech, aby pozdější srovnání odrážela skutečné změny procesu spíše než různé kontrolní metody.
Bez základní linie může být zjevné zlepšení obtížné reprodukovat.
Vyberte geometrii, přípravu hran a povlak pro konkrétní slitinu a operaci. Nepředpokládejte, že tvrdší povlak automaticky brání přilnavosti.
Pro hliníkové aplikace jsou zavedenými možnostmi leštěné řezné plochy a vhodné neželezné geometrie. Společnost Seco popisuje leštěné prvky a povlaky specifické pro aplikaci navržené ke snížení BUE při obrábění hliníku.
Jako výchozí bod použijte návod k použití od dodavatele nástroje. Poté ověřte výběr podle požadavků na geometrii, povrchovou úpravu a toleranci součásti.
Pokud kontrola potvrdí BUE a řezná rychlost je pro danou aplikaci nízká, vyhodnoťte kontrolované zvýšení v doporučeném rozsahu.
Pokud je to možné, udržujte ostatní proměnné konstantní. Poté zkontrolujte povrch i nástroj. Snížená adheze není úplným úspěchem, pokud seřízení způsobuje rychlé opotřebení nebo nepřijatelné rozměrové odchylky.
Vyvarujte se automatickému snižování posuvu, kdykoli je povrch drsný. Příliš lehký řez může způsobit tření spíše než efektivní tvorbu třísek.
Zkontrolujte doporučený posuv dodavatele nástroje a zohledněte zapojení, zejména při frézování. Vhodné nastavení závisí na tom, zda operace zahrnuje soustružení břitovou destičku, stopkovou frézu nebo jiný nástroj.
Měňte vždy jeden faktor, když je to možné, a zdokumentujte účinek.
Zkontrolujte směr trysky, přístup k zóně řezání, stav kapaliny a koncentraci. Raději se řiďte pokyny výrobce chladicí kapaliny, než abyste přidávali koncentrát podle odhadů.
Efektivně odstraňujte třísky, aby se opakovaně nedostaly do řezné zóny. Chladicí kapalina skrz nástroj může pomoci tam, kde je obtížný přístup a odvod třísek, ale není univerzální náhradou za vhodnou geometrii a parametry.
Strategie chladicí kapaliny musí také vyhovovat materiálu nástroje a provozu. Některé aplikace nástrojů mají odlišná doporučení, zejména tam, kde je problémem tepelné praskání.
Zkontrolujte po sobě jdoucí díly a zkontrolujte nástroj po reprezentativním intervalu řezání. Jediná přijatelná složka nezakládá stabilní proces.
Potvrďte rozměrovou konzistenci, shodu povrchu a přijatelný stav hrany. Zaznamenejte si schválená nastavení, aby další operátor mohl proces opakovat, aniž by se spoléhal na paměť.
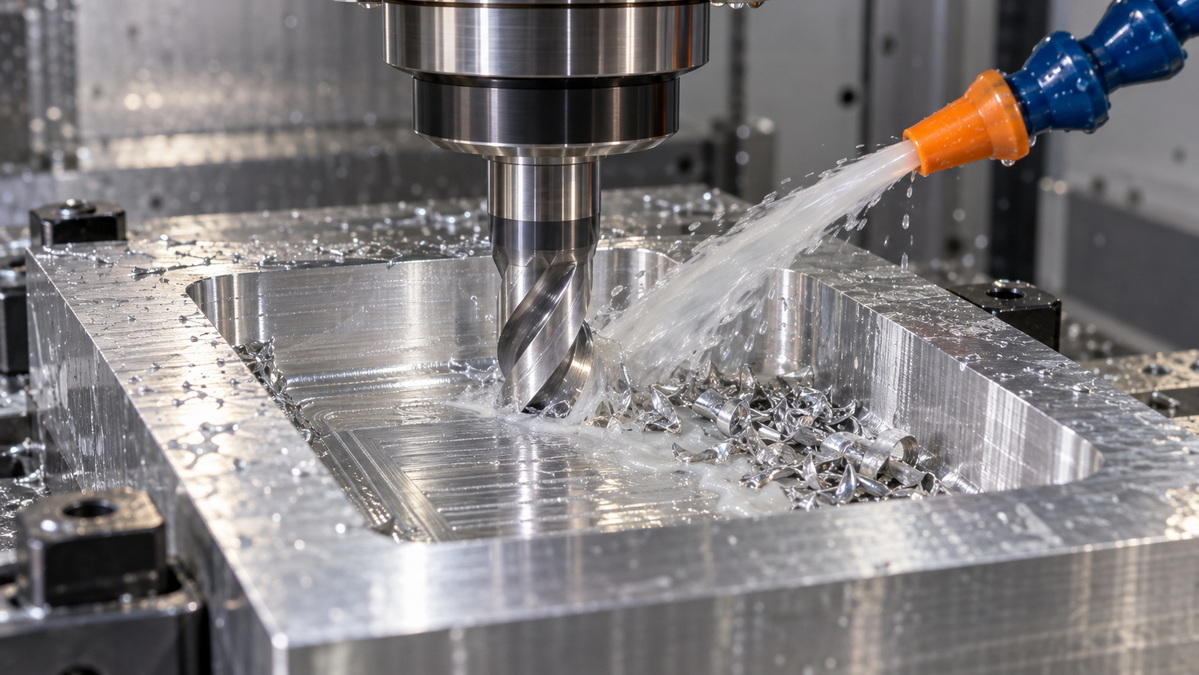
Vezměme si ilustrativní případ, nikoli výsledek hlášený zákazníkem: hliníková kapsa vykazuje po dokončení přerušované rozmazání a kontrola odhalí přilnutý materiál na stopkové fréze.
První reakcí by nemělo být svévolné snížení otáček vřetena. Místo toho ověřte vhodnost frézy pro hliník, skutečnou řeznou rychlost, přístup chladicí kapaliny do kapsy a odvod třísek.
Kontrolovaný pokus může probíhat následovně:
1. Nainstalujte vhodný nový nástroj a zdokumentujte počáteční stav.
2. Obnovte koncentraci a dodávku chladicí kapaliny na doporučený stav.
3. Vyzkoušejte podporované nastavení rychlosti řezání, zatímco ostatní nastavení ponechte beze změny.
4. Změřte po sobě jdoucí kapsy a zkontrolujte ostří.
5. Zachovejte změnu pouze v případě, že se zlepší kvalita součásti i stav nástroje.
Tento příklad ilustruje rozhodovací proces, nikoli zaručený recept. Bez slitiny, průměru, specifikace nástroje a omezení stroje by předepisování univerzální rychlosti nebo posuvu bylo nespolehlivé.
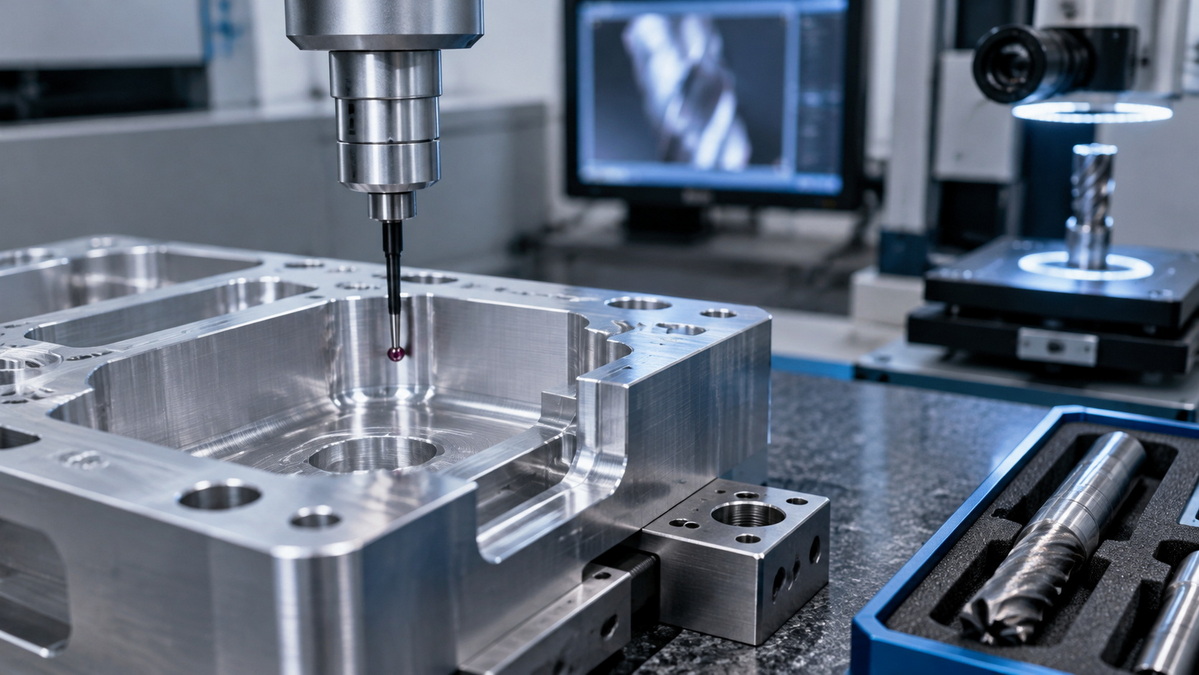
Přilnutý materiál může někdy oddělit podkladový nástroj od přímého kontaktu s obrobkem. Toto pozorování nedělá z nekontrolovaného BUE spolehlivou výrobní strategii.
Pro přesnou práci mění nestabilní nános efektivní geometrii řezu a může ohrozit konzistenci. Jakýkoli nárokovaný ochranný účinek je třeba vyhodnotit pro konkrétní proces, spíše než jej prezentovat jako obecné zlepšení konečné úpravy nebo životnosti nástroje.
Praktickým cílem je předvídatelné chování při řezání, nikoli pouze přítomnost nebo nepřítomnost materiálu na nástroji.
Užitečná diskuse s dodavatelem přesahuje otázku, zda obchod může dosáhnout nominální tolerance. Zeptejte se, jak řídí odchylky během výrobního cyklu.
Mezi relevantní otázky patří:
- Jak se vybírají nástroje pro specifikovanou slitinu a operaci?
- Jaká kontrolní metoda ověřuje kritické rozměry a povrchovou úpravu?
- Jak se zaznamenávají změny nástrojů a úpravy procesů?
- Co se stane, když měření začnou kolísat?
- Jak se schválené podmínky přenášejí z odběru vzorků do výroby?
Tyto otázky pomáhají propojit odborné znalosti v oblasti obrábění s opakovatelnou dodávkou. Pro cenovou nabídku uveďte výkres, specifikaci materiálu, množství, kritické vlastnosti a požadavky na povrch.
U-Need podporuje globální značky, distributory a výrobce zakázkovým obráběním přesných dílů, výrobou forem a výrobou plechů v Číně.
Její uvedený rozsah služeb zahrnuje vstřikovací formy, lisovací nástroje, lisovací nástroje pro kování za studena, řezání laserem, ohýbání a lisování.
Pošlete U-Potřebujte své výkresy a požadavky na projekt a vyžádejte si kontrolu výroby a cenovou nabídku. Zahrňte materiál, tolerance, požadavky na povrchovou úpravu, množství a všechny existující fotografie defektů. Tyto detaily podporují konkrétnější diskusi o vyrobitelnosti a řízení procesu.
BUE se tvoří, když materiál obrobku přilne nebo se tlakově přivaří k řezné hraně. Přispívat mohou adhezivní materiály, nízká řezná rychlost, nevhodné nástroje a neúčinné mazání.
Kontrolované zvýšení může pomoci, když je rychlost příliš nízká. Dodržujte doporučení pro použití a sledujte opotřebení, povrchovou úpravu a rozměry. Univerzální nastavení neexistuje.
Ne. BUE je lepený materiál obrobku. Opotřebení nástroje zahrnuje poškození samotného nástroje, ačkoli adheze a oddělení mohou přispět k poškození.
Ne. Správný výběr tekutin, koncentrace a podávání jsou důležitější než samotný objem. Chladicí kapalina nemůže kompenzovat všechny problémy s nástroji nebo parametry.
Běžnými příklady jsou hliník, nízkouhlíková ocel a nerezová ocel. Skutečné chování závisí na slitině, nástroji a řezných podmínkách.
Porovnejte stav nástroje, povrchovou úpravu a měření napříč po sobě jdoucími součástmi. Přijměte úpravu pouze v případě, že zlepší opakovatelnost bez zavedení dalšího režimu selhání.
1. VRCHOLKY — 'Příčiny a důsledky nárůstu hrany (BUE) v CNC obrábění.' [nejvyšší přesnost ]
2. Sandvik Coromant — 'Opotřebení na řezných hranách' [sandvik.coromant ]
3. Sandvik Coromant — 'Jak zlepšit životnost nástroje při soustružení.'[sandvik.coromant ]
4. Seco Tools — '4 tipy pro další úroveň výkonu při obrábění hliníku.' [secotools ]
5. Sandvik Coromant — 'Materiály řezných nástrojů: Výhody a doporučení pro nejlepší použití.' [sandvik.coromant ]
6. Haas Automation — 'TSC = Peace of Mind — Mark Talks Through-Spindle Coolant'及'Správa třísek a chladicí kapaliny pro obráběcí stroje.' [haascnc ]


