Vues : 218 Auteur : U-Need Heure de publication : 2026-10-11 Origine : Site
Menu Contenu
● Qu'est-ce que le bord accumulé dans l'usinage CNC ?
>> Bord bâti par rapport à la couche bâtie
● Quelles sont les causes de l’accumulation des bords lors de l’usinage ?
>> Matériaux de pièces adhésives
>> Vitesse de coupe inférieure à la plage appropriée
>> Géométrie inappropriée et lubrification inefficace
● Comment les bords accumulés affectent la qualité des pièces de précision
● Comment diagnostiquer les bords accumulés sans devinettes
● Comment éviter l'accumulation de bords : un flux de travail contrôlé
>> 1. Établir une référence reproductible
>> 2. Faites correspondre l'outil au matériau
>> 3. Ajustez la vitesse de coupe dans les limites prises en charge
>> 4. Examiner le flux et l'engagement
>> 5. Améliorer la distribution du liquide de refroidissement et l'élimination des copeaux
>> 6. Validez plus d’une bonne pièce
● Un exemple pratique : finition de poches en aluminium
● Les bords accumulés peuvent-ils un jour protéger un outil de coupe ?
● Ce que les acheteurs devraient demander à un fournisseur d'usinage de précision
● Discutez de votre projet de fabrication de précision avec U-Need
>> Quelle est la principale cause de l’accumulation de bords ?
>> Dois-je augmenter ou diminuer la vitesse de coupe pour réduire le BUE ?
>> L'arête rapportée est-elle la même chose que l'usure de l'outil ?
>> Quels matériaux développent généralement des bords rapportés ?
>> Comment puis-je confirmer qu’une action corrective a fonctionné ?
Bord accumulé dans L'usinage CNC peut transformer un outil de coupe tranchant en une surface de coupe imprévisible. Le matériau de la pièce adhère au bord, change de géométrie et se détache à plusieurs reprises. Le résultat peut être une finition rugueuse, des dimensions incohérentes et des dommages inattendus à l'outil.
Pour les acheteurs Lors de l'approvisionnement en pièces de précision , la préoccupation n'est pas simplement de savoir si un fournisseur reconnaît ce défaut. Il s'agit de savoir si le fournisseur peut identifier la cause, valider une action corrective et maintenir une qualité constante tout au long de la production.
Ce guide explique comment les arêtes accumulées se forment, comment les distinguer des autres problèmes d'usinage et comment les contrôler via l'outillage, les paramètres de coupe, la lubrification et l'inspection.
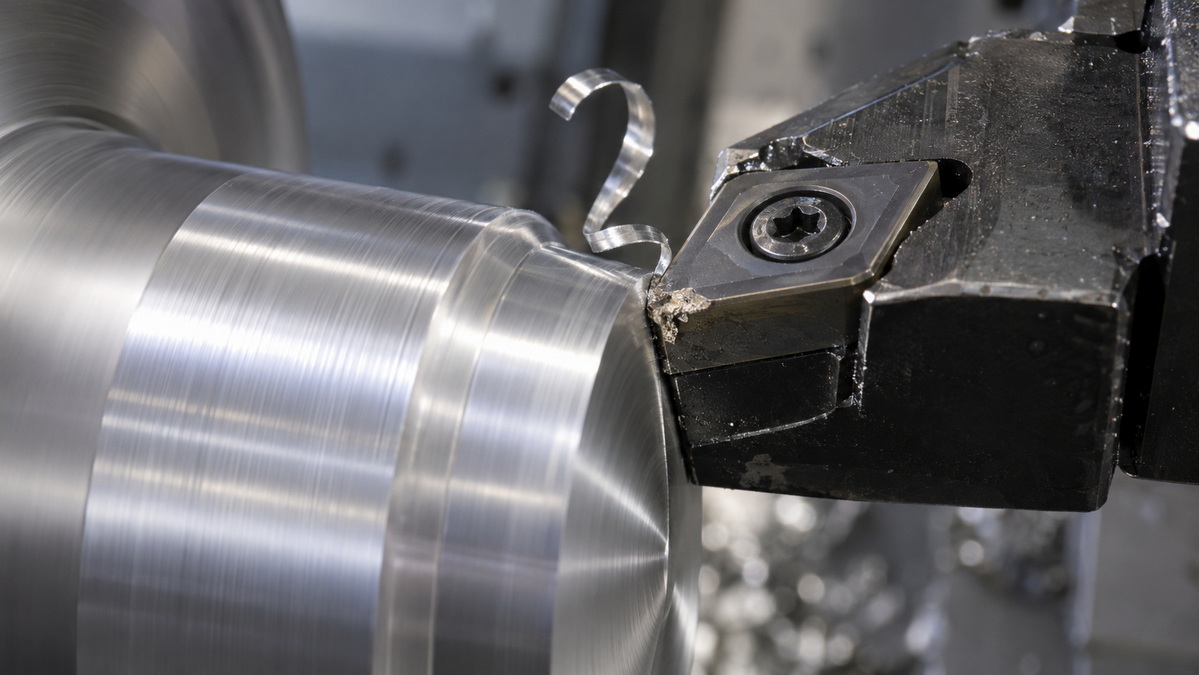
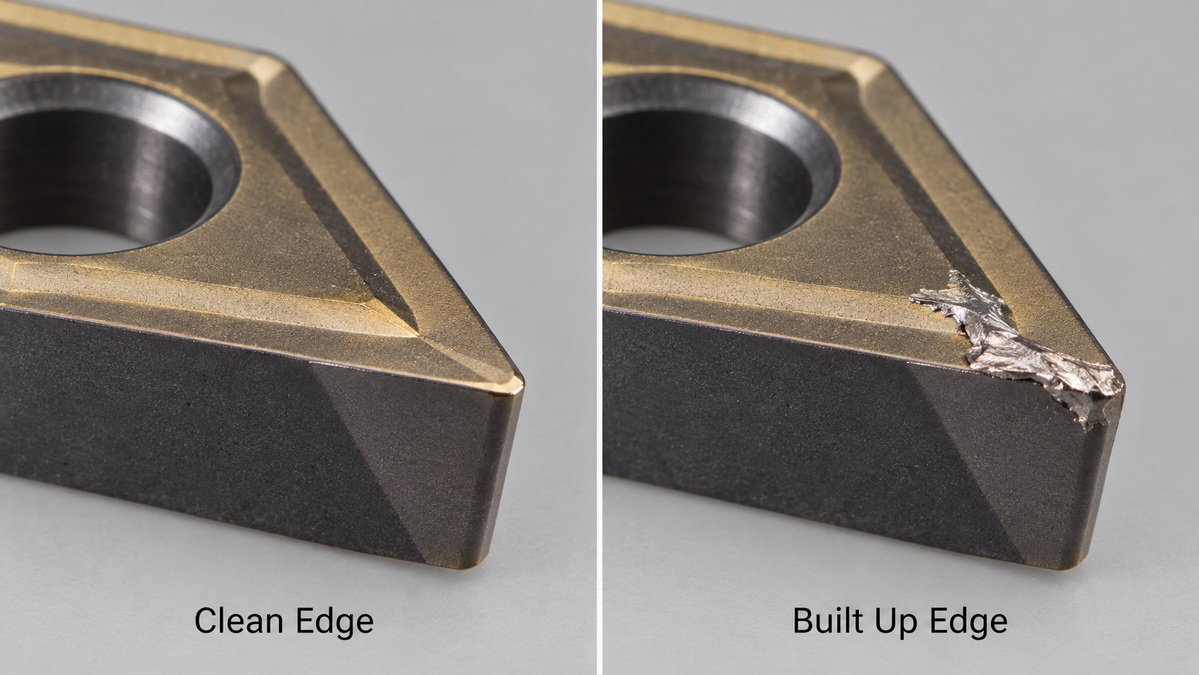
Le bord accumulé, généralement abrégé en BUE, est une accumulation de matériau de pièce attaché à un bord de coupe. Il se développe par adhésion et soudage sous pression au contact entre le copeau et l'outil.
Contrairement à un revêtement d'outil appliqué délibérément, le BUE est un dépôt incontrôlé. Il peut grandir, changer de forme et se détacher lors de la coupe. Des fragments peuvent partir avec le copeau, endommager le bord ou s'incruster dans la surface usinée.
La distinction pratique est importante : une fraise peut sembler couper avec sa géométrie d'origine alors qu'elle coupe réellement avec un dépôt instable qui y est attaché.
Une couche accumulée décrit un matériau adhéré réparti sur la surface d'un outil, généralement la face de coupe. Le bord rapporté modifie spécifiquement le bord de coupe actif. Ils peuvent coexister, mais leur position et leur influence diffèrent.
Pour le dépannage, inspectez l’endroit où le matériau s’accumule plutôt que d’étiqueter chaque dépôt comme étant la même défaillance. Le diagnostic doit relier le dépôt au problème de surface ou dimensionnel observé.
Le BUE reflète généralement une interaction entre l’adhérence du matériau, la vitesse de coupe, l’état des bords et la lubrification. Le traiter uniquement comme un problème de température peut conduire à un mauvais réglage.
L'aluminium, l'acier à faible teneur en carbone et l'acier inoxydable sont des candidats courants. Leur tendance à adhérer fait que la géométrie des outils et les conditions de coupe méritent une attention particulière.
Cependant, le nom d’un matériau ne peut à lui seul déterminer la configuration correcte. La composition de l'alliage, son état et son fonctionnement spécifique influencent le choix de l'outil. Une stratégie réussie de fraisage de l’aluminium ne devrait pas automatiquement devenir la norme pour le tournage de l’acier inoxydable.
Une faible vitesse de coupe peut encourager le BUE. Il s’agit d’une correction importante à l’hypothèse selon laquelle une coupe plus lente protège toujours l’outil.
L'augmentation de la vitesse de coupe dans la plage recommandée par le fabricant de l'outil peut réduire l'adhérence. L’augmenter sans limites peut créer d’autres problèmes, notamment une usure plus rapide des flancs, une usure en cratère ou une déformation plastique.
L’objectif est une fenêtre de fonctionnement appropriée et non la vitesse de broche la plus élevée possible.
Un bord qui frotte au lieu de couper efficacement peut aggraver l’adhérence. Des outils émoussés, des préparations de bords inadaptées et une géométrie mal adaptée au matériau méritent d'être étudiés.
La lubrification compte également. Le liquide de refroidissement doit atteindre la zone de coupe et sa concentration doit suivre les instructions du fabricant du liquide. Un réservoir de liquide de refroidissement plein ne démontre pas une distribution efficace au niveau de l'interface outil-puce.
BUE modifie la géométrie effective des bords. Au fur et à mesure que le dépôt grossit et se détache, les conditions de coupe peuvent changer même lorsque les paramètres programmés restent constants.
Les conséquences potentielles comprennent :
- Matériau taché, déchirure et aspect de surface incohérent.
- Variation des dimensions entre pièces successives.
- Forces de coupe irrégulières et performances des outils moins prévisibles.
- Dommages aux bords lorsque le matériau collé se détache.
- Inspection supplémentaire, retouche ou composants rejetés.
L'apparence de la surface ne constitue qu'une partie de l'évaluation. Un élément peut paraître acceptable alors que les dimensions dérivent, ou être mesuré correctement alors que sa surface ne répond pas aux exigences de finition spécifiées.
Une décision de production doit donc prendre en compte ensemble les exigences dimensionnelles et de surface du dessin.
Mon point de départ recommandé est d’inspecter le tranchant avant de modifier le programme. Des défauts de surface similaires peuvent avoir des causes différentes, de sorte qu'un ajustement basé uniquement sur l'apparence peut gaspiller des outils et des pièces.
Arrêtez la machine en toute sécurité et suivez la procédure d'inspection du site. Examinez l'outil sous un grossissement approprié, puis comparez les résultats avec les dernières pièces et enregistrements de processus.
| Observation | Explication possible | Prochaine vérification utile |
|---|---|---|
| Matériau de la couleur de la pièce fixé au bord | Adhérence conforme au BUE | Inspecter le dépôt et l'état des bords |
| Vagues régulières en surface | Chattage ou vibration | Vérifier le maintien de la pièce, la projection de l'outil et la stabilité |
| Une bande usée le long de la face de dégagement | Usure des flancs | Comparez avec les conseils d'usure du fournisseur d'outils |
| Rayures associées aux copeaux piégés | Recoupe de copeaux ou mauvaise évacuation | Vérifier l'évacuation des copeaux et la direction du liquide de refroidissement |
| Masquage intermittent avec des dimensions changeantes | BUE instable possible | Corréler les images de bord avec des mesures séquentielles |
Ce tableau est une aide au diagnostic, pas une preuve. Plusieurs problèmes peuvent survenir simultanément. Une adhérence visible peut coexister avec un broutage, un outillage usé ou une évacuation inadéquate des copeaux.
Enregistrez la désignation du matériau, l'identification de l'outil, le fonctionnement, la vitesse de coupe, l'avance, la profondeur de coupe, l'état du liquide de refroidissement et la disposition des porte-outils.
Conservez les pièces représentatives et les images d’outils lorsque cela est possible. Enregistrez les mesures à des points cohérents afin que les comparaisons ultérieures reflètent les changements réels du processus plutôt que les différentes méthodes d'inspection.
Sans base de référence, une amélioration apparente peut être difficile à reproduire.
Choisissez la géométrie, la préparation des bords et le revêtement pour l'alliage et l'opération spécifiques. Ne présumez pas qu’un revêtement plus dur empêche automatiquement l’adhérence.
Pour les applications en aluminium, les surfaces de coupe polies et les géométries non ferreuses appropriées sont des options établies. Seco décrit les caractéristiques polies et les revêtements spécifiques aux applications conçus pour réduire le BUE dans l'usinage de l'aluminium.
Utilisez les conseils d’application du fournisseur d’outils comme point de départ. Validez ensuite le choix par rapport aux exigences de géométrie, de finition et de tolérance du composant.
Si l'inspection confirme le BUE et que la vitesse de coupe est faible pour l'application, évaluez une augmentation contrôlée dans la plage recommandée.
Gardez les autres variables constantes lorsque cela est possible. Vérifiez ensuite la surface et l'outil. Une adhérence réduite n’est pas un succès complet si l’ajustement introduit une usure rapide ou une variation dimensionnelle inacceptable.
Évitez de réduire automatiquement l'alimentation lorsque la surface devient rugueuse. Une coupe trop légère peut produire un frottement plutôt qu'une formation efficace de copeaux.
Examinez l'alimentation recommandée par le fournisseur d'outils et tenez compte de l'engagement, en particulier dans le fraisage. Le réglage approprié dépend si l'opération implique une plaquette de tournage, une fraise en bout ou un autre outil.
Changez un facteur à la fois lorsque cela est possible et documentez l’effet.
Vérifiez la direction de la buse, l'accès à la zone de coupe, l'état du fluide et sa concentration. Suivez les instructions du fabricant du liquide de refroidissement plutôt que d'ajouter du concentré au hasard.
Éliminez efficacement les copeaux afin qu'ils ne pénètrent pas à plusieurs reprises dans la zone de coupe. Un liquide de refroidissement intégré à l'outil peut s'avérer utile lorsque l'accès et l'évacuation des copeaux sont difficiles, mais il ne constitue pas un substitut universel à une géométrie et à des paramètres appropriés.
La stratégie en matière de liquide de refroidissement doit également être adaptée au matériau et au fonctionnement de l'outil. Certaines applications d'outillage ont des recommandations différentes, en particulier lorsque la fissuration thermique constitue un problème.
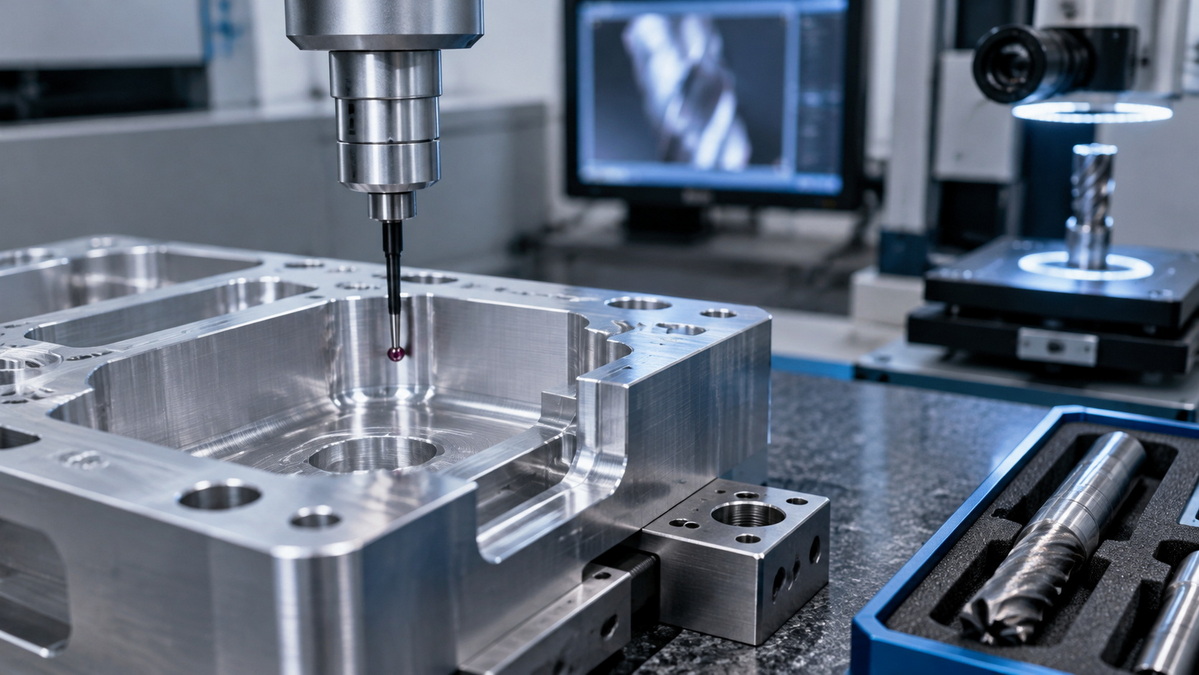
Inspectez les pièces consécutives et examinez l’outil après un intervalle de coupe représentatif. Un seul élément acceptable n’établit pas un processus stable.
Confirmez la cohérence dimensionnelle, la conformité de la finition et l’état acceptable des bords. Enregistrez les paramètres approuvés afin qu'un autre opérateur puisse répéter le processus sans compter sur la mémoire.
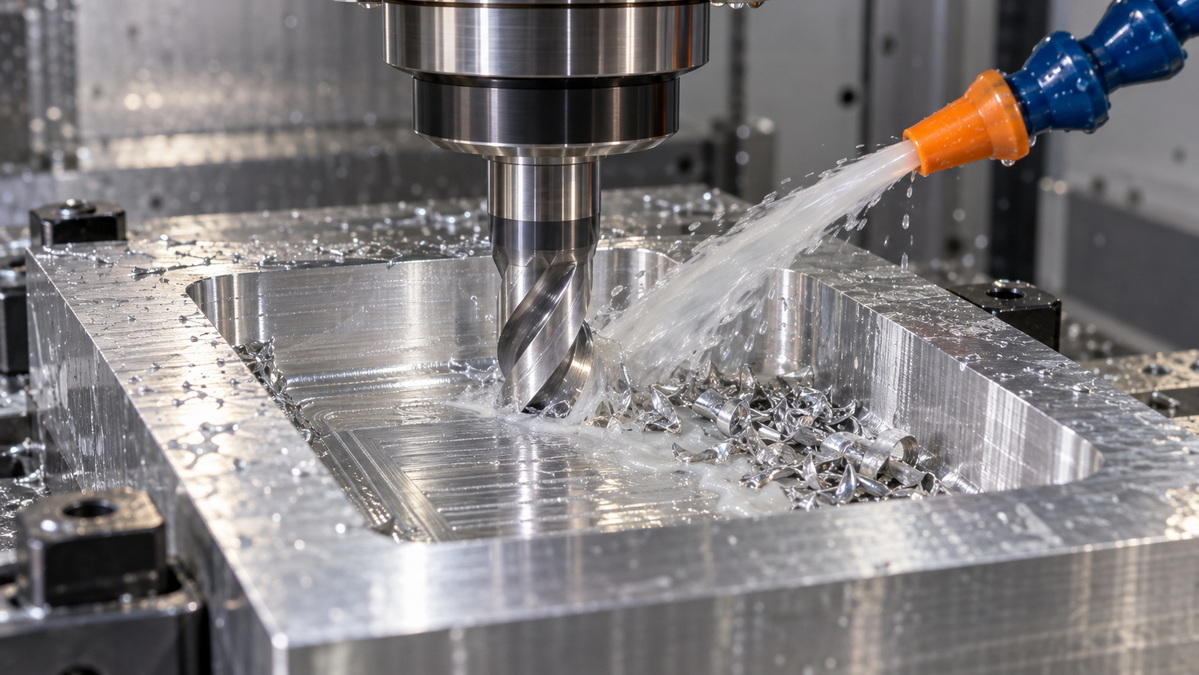
Prenons un cas illustratif, et non un résultat client rapporté : une poche en aluminium présente des bavures intermittentes après la finition, et l'inspection révèle du matériau adhéré sur la fraise en bout.
La première réponse ne doit pas être une réduction arbitraire de la vitesse de broche. Vérifiez plutôt l'adéquation de la fraise à l'aluminium, la vitesse de coupe réelle, l'accès au liquide de refroidissement à l'intérieur de la poche et l'évacuation des copeaux.
Un essai contrôlé pourrait se dérouler comme suit :
1. Installez un nouvel outil approprié et documentez la condition de départ.
2. Rétablissez la concentration et le débit du liquide de refroidissement aux conditions recommandées.
3. Testez un réglage de vitesse de coupe pris en charge tout en conservant les autres paramètres inchangés.
4. Mesurez les poches consécutives et inspectez le bord tranchant.
5. Conservez la modification uniquement si la qualité de la pièce et l'état de l'outil s'améliorent.
Cet exemple illustre un processus de décision et non une recette garantie. Sans l'alliage, le diamètre, les spécifications de l'outil et les limites de la machine, prescrire une vitesse ou une avance universelle ne serait pas fiable.
Le matériau collé peut parfois empêcher l'outil sous-jacent d'entrer en contact direct avec la pièce. Cette observation ne fait pas de la BUE non contrôlée une stratégie de production fiable.
Pour un travail de précision, un dépôt instable modifie la géométrie de coupe efficace et peut compromettre la cohérence. Tout effet protecteur revendiqué doit être évalué pour le processus spécifique, plutôt que présenté comme une amélioration générale de la finition ou de la durée de vie de l'outil.
L'objectif pratique est un comportement de coupe prévisible, et pas simplement la présence ou l'absence de matière sur l'outil.
Une discussion utile avec un fournisseur va au-delà de la question de savoir si l'atelier peut atteindre une tolérance nominale. Demandez comment il contrôle les variations pendant le cycle de production.
Les questions pertinentes incluent :
- Comment les outils sont-ils sélectionnés pour l'alliage et l'opération spécifiés ?
- Quelle méthode d'inspection permet de vérifier les dimensions critiques et l'état de surface ?
- Comment les changements d'outils et les ajustements de processus sont-ils enregistrés ?
- Que se passe-t-il lorsque les mesures commencent à dériver ?
- Comment les conditions approuvées sont-elles transférées de l'échantillonnage à la production ?
Ces questions aident à relier l’expertise en usinage à une livraison reproductible. Pour un devis, fournissez le dessin, les spécifications du matériau, les quantités, les caractéristiques critiques et les exigences de surface.
U-Need soutient les marques, distributeurs et fabricants mondiaux dans l'usinage de pièces de précision personnalisées, la fabrication de moules et la fabrication de tôles en Chine.
Son étendue de service déclarée comprend les moules à injection, les matrices d'estampage, les matrices de forgeage à froid, la découpe laser, le pliage et l'estampage.
Envoyez à U-Need vos dessins et les exigences du projet pour demander une revue de fabrication et un devis. Incluez le matériau, les tolérances, les exigences de finition, les quantités et toutes les photographies de défauts existants. Ces détails soutiennent une discussion plus spécifique sur la fabricabilité et le contrôle des processus.
Le BUE se forme lorsque le matériau de la pièce adhère ou se soude par pression au bord de coupe. Les matériaux adhésifs, une faible vitesse de coupe, un outillage inadapté et une lubrification inefficace peuvent y contribuer.
Une augmentation contrôlée peut être utile lorsque la vitesse est trop faible. Respectez les recommandations d’application et surveillez l’usure, la finition et les dimensions. Il n’existe pas de paramètre universel.
Non. Le BUE est un matériau de pièce collé. L'usure de l'outil implique une détérioration de l'outil lui-même, même si l'adhérence et le détachement peuvent contribuer à l'endommagement.
Non. La sélection, la concentration et l’administration correctes des fluides comptent plus que le volume seul. Le liquide de refroidissement ne peut pas compenser chaque problème d’outillage ou de paramètre.
L'aluminium, l'acier à faible teneur en carbone et l'acier inoxydable en sont des exemples courants. Le comportement réel dépend de l'alliage, de l'outil et des conditions de coupe.
Comparez l’état de l’outil, l’état de surface et les mesures sur des pièces consécutives. Acceptez l'ajustement uniquement lorsqu'il améliore la répétabilité sans introduire un autre mode de défaillance.
1. TOPS — 'Causes et effets de l'accumulation de bords (BUE) dans l'usinage CNC.' [topmeilleure précision ]
2. Sandvik Coromant — 'Usure sur les arêtes de coupe.' [sandvik.coromant ]
3. Sandvik Coromant — 'Comment améliorer la durée de vie des outils en tournage.'[sandvik.coromant ]
4. Seco Tools — '4 conseils pour des performances de niveau supérieur dans l'usinage de l'aluminium.' [outils seco ]
5. Sandvik Coromant — 'Matériaux pour outils de coupe : avantages et recommandations pour une meilleure utilisation.' [sandvik.coromant ]
6. Haas Automation — 'TSC = Tranquillité d'esprit — Mark parle du liquide de refroidissement à travers la broche'及'Gestion des puces et du liquide de refroidissement pour les machines-outils.' [haascnc ]


