Wyświetlenia: 218 Autor: U-Need Czas publikacji: 2026-10-11 Pochodzenie: Strona
Menu treści
● Co to jest narost na krawędzi w obróbce CNC?
>> Nabudowana krawędź a nabudowana warstwa
● Co powoduje narost na krawędzi podczas obróbki?
>> Prędkość skrawania poniżej odpowiedniego zakresu
>> Nieodpowiednia geometria i nieskuteczne smarowanie
● Jak narost na krawędzi wpływa na jakość precyzyjnych części
● Jak zdiagnozować narost na krawędzi bez zgadywania
● Jak zapobiegać narostom na krawędziach: kontrolowany przepływ pracy
>> 1. Ustal powtarzalną linię bazową
>> 2. Dopasuj narzędzie do materiału
>> 3. Dostosuj prędkość cięcia w obsługiwanych granicach
>> 4. Przejrzyj kanał i zaangażowanie
>> 5. Popraw dostarczanie chłodziwa i usuwanie wiórów
>> 6. Zweryfikuj więcej niż jedną dobrą część
● Praktyczny przykład: wykończenie kieszeni aluminiowych
● Czy narost na krawędzi może kiedykolwiek chronić narzędzie tnące?
● O co kupujący powinni zapytać dostawcę obróbki precyzyjnej
● Omów swój projekt produkcji precyzyjnej z U-Need
>> Jaka jest główna przyczyna narostu na krawędzi?
>> Czy powinienem zwiększyć czy zmniejszyć prędkość skrawania, aby zmniejszyć BUE?
>> Czy narost na krawędzi jest tym samym, co zużycie narzędzia?
>> Czy większa ilość chłodziwa zawsze zapobiega narostowi na krawędzi?
>> W jakich materiałach często powstają narosty na krawędziach?
>> Jak mogę potwierdzić, że działanie naprawcze zadziałało?
Zabudowana krawędź Obróbka CNC może zamienić ostre narzędzie tnące w nieprzewidywalną powierzchnię cięcia. Materiał przedmiotu obrabianego przylega do krawędzi, zmienia swoją geometrię i wielokrotnie odrywa się. Rezultatem może być szorstkie wykończenie, niespójne wymiary i nieoczekiwane uszkodzenie narzędzia.
Dla kupujących zaopatrując się w części precyzyjne , problemem nie jest po prostu to, czy dostawca rozpozna tę wadę. Liczy się to, czy dostawca może zidentyfikować przyczynę, zatwierdzić działanie naprawcze i utrzymać stałą jakość przez cały okres produkcji.
W tym przewodniku wyjaśniono, w jaki sposób tworzą się narosty na krawędziach, jak odróżnić je od innych problemów związanych z obróbką i jak kontrolować je za pomocą narzędzi, parametrów skrawania, smarowania i kontroli.
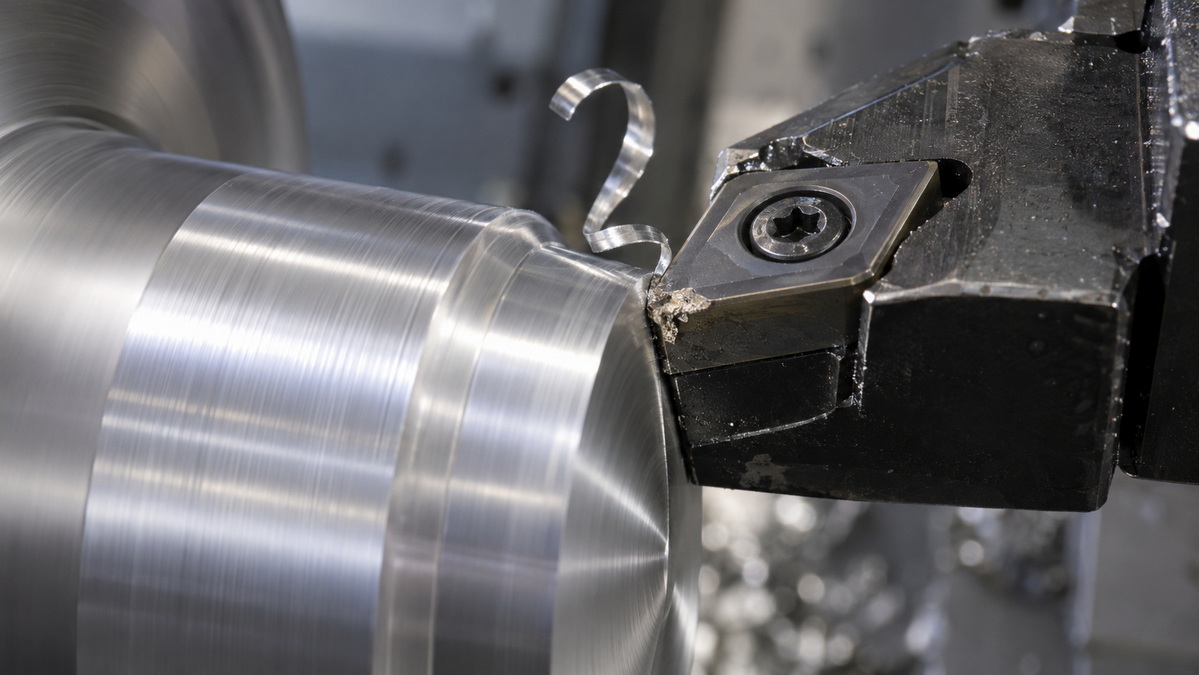
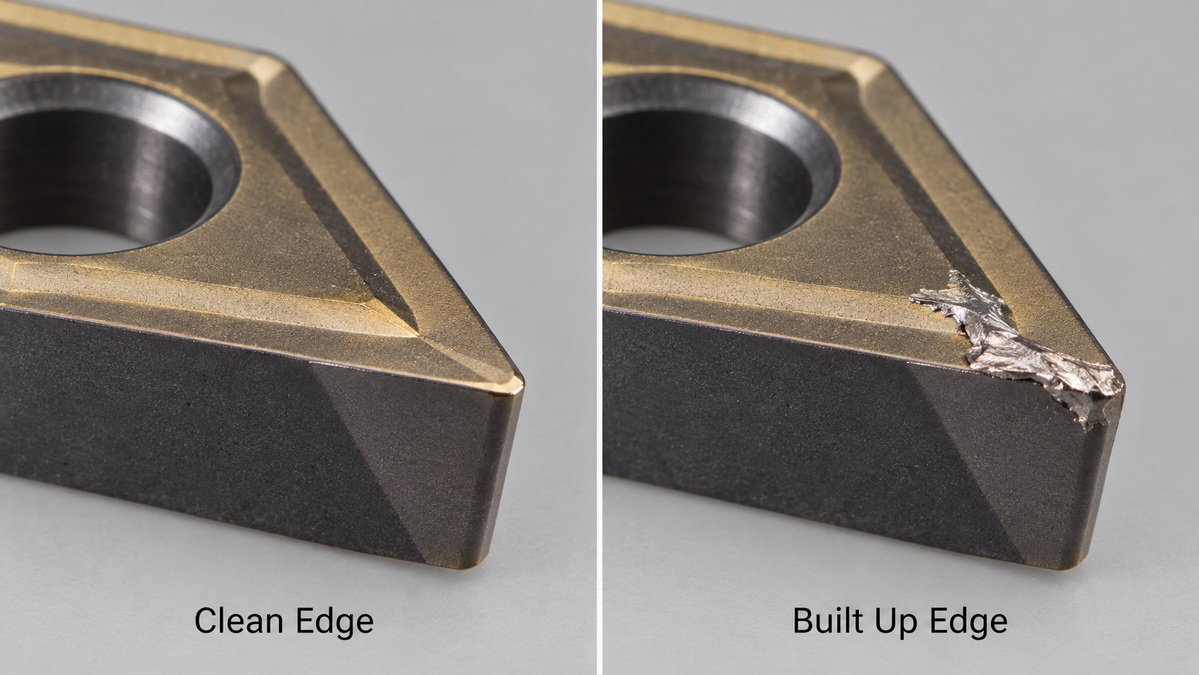
Narost na krawędzi, zwykle w skrócie BUE, to nagromadzenie materiału obrabianego przymocowanego do krawędzi skrawającej. Rozwija się poprzez zgrzewanie adhezyjne i dociskowe na styku wióra z narzędziem.
W przeciwieństwie do celowo nałożonej powłoki narzędzia, BUE stanowi niekontrolowany osad. Może rosnąć, zmieniać kształt i odrywać się podczas cięcia. Fragmenty mogą pozostawić wraz z wiórem, uszkodzić krawędź lub wtopić się w obrabianą powierzchnię.
Praktyczne rozróżnienie ma znaczenie: frez może sprawiać wrażenie, że tnie zgodnie ze swoją pierwotną geometrią, podczas gdy w rzeczywistości tnie z przymocowanym do niego niestabilnym osadem.
Warstwa nawarstwiona opisuje przylegający materiał rozłożony na powierzchni narzędzia, zwykle na powierzchni natarcia. Narost na krawędzi specjalnie zmienia aktywną krawędź skrawającą. Mogą współistnieć, ale ich pozycja i wpływ są różne.
Aby rozwiązać problem, sprawdź, gdzie gromadzi się materiał, zamiast oznaczać każdy osad jako tę samą awarię. Diagnoza powinna powiązać osad z obserwowanym problemem powierzchniowym lub wymiarowym.
BUE zwykle odzwierciedla interakcję pomiędzy przyczepnością materiału, prędkością skrawania, stanem krawędzi i smarowaniem. Traktowanie tego wyłącznie jako problemu związanego z temperaturą może prowadzić do nieprawidłowej regulacji.
Powszechnymi kandydatami są aluminium, stal niskowęglowa i stal nierdzewna. Ich tendencja do przylegania powoduje, że na szczególną uwagę zasługuje geometria narzędzia i warunki skrawania.
Jednak sama nazwa materiału nie może określić prawidłowej konfiguracji. Skład stopu, stan i specyficzna operacja wpływają na wybór narzędzia. Skuteczna strategia frezowania aluminium nie powinna automatycznie stać się standardem w przypadku toczenia stali nierdzewnej.
Niska prędkość skrawania może zachęcać do BUE. Jest to istotna korekta założenia, że wolniejsze skrawanie zawsze chroni narzędzie.
Zwiększanie prędkości skrawania w zakresie zalecanym przez producenta narzędzia może zmniejszyć przyczepność. Zwiększanie go bez ograniczeń może powodować inne problemy, w tym szybsze zużycie powierzchni przyłożenia, zużycie kraterowe lub odkształcenie plastyczne.
Celem jest odpowiednie okno robocze, a nie najwyższa możliwa prędkość wrzeciona.
Krawędź, która ociera się zamiast efektywnie ciąć, może pogorszyć przyczepność. Tępe narzędzia, nieodpowiednie przygotowanie krawędzi i geometria słabo dopasowana do materiału zasługują na zbadanie.
Smarowanie również ma znaczenie. Chłodziwo powinno dotrzeć do strefy skrawania, a jego stężenie powinno być zgodne z instrukcjami producenta płynu. Pełny zbiornik chłodziwa nie zapewnia skutecznego dostarczania chłodziwa na styku narzędzie-wiór.
BUE zmienia efektywną geometrię krawędzi. W miarę narastania i oddzielania się osadu warunki skrawania mogą się zmieniać, nawet jeśli zaprogramowane parametry pozostają stałe.
Potencjalne konsekwencje obejmują:
- Rozmazany materiał, rozdarcie i nierówny wygląd powierzchni.
- Różnice w wymiarach pomiędzy kolejnymi częściami.
- Nieregularne siły skrawania i mniej przewidywalna wydajność narzędzia.
- Uszkodzenie krawędzi w wyniku oderwania się przylegającego materiału.
- Dodatkowa kontrola, przeróbka lub odrzucone komponenty.
Wygląd powierzchni to tylko jedna część oceny. Element może wyglądać akceptowalnie, gdy wymiary się wahają, lub mierzyć prawidłowo, gdy jego powierzchnia nie spełnia określonych wymagań dotyczących wykończenia.
Dlatego też decyzja dotycząca produkcji powinna uwzględniać łącznie wymagania dotyczące wymiarów i powierzchni rysunku.
Zalecanym przeze mnie punktem wyjścia jest sprawdzenie krawędzi skrawającej przed zmianą programu. Podobne wady powierzchni mogą mieć różne przyczyny, więc regulacja oparta wyłącznie na wyglądzie może spowodować marnowanie narzędzi i części.
Zatrzymaj maszynę w bezpieczny sposób i postępuj zgodnie z procedurą kontroli na miejscu. Zbadaj narzędzie pod odpowiednim powiększeniem, a następnie porównaj wyniki z najnowszymi częściami i zapisami procesów.
| Obserwacja | Możliwe wyjaśnienie | Przydatne następne sprawdzenie |
|---|---|---|
| Materiał w kolorze obrabianego przedmiotu przymocowany do krawędzi | Przyczepność zgodna z BUE | Sprawdź stan osadu i krawędzi |
| Regularne fale na powierzchni | Drganie lub wibracje | Sprawdź mocowanie robocze, występ narzędzia i stabilność |
| Zużyty pasek wzdłuż powierzchni prześwitu | Zużycie flanki | Porównaj z wytycznymi dotyczącymi zużycia dostarczonymi przez dostawcę narzędzia |
| Zadrapania związane z uwięzionymi żetonami | Ponowne cięcie wiórów lub słaba ewakuacja | Sprawdź usuwanie wiórów i kierunek chłodziwa |
| Sporadyczne rozmazywanie przy zmieniających się wymiarach | Możliwy niestabilny BUE | Koreluj obrazy krawędzi z pomiarami sekwencyjnymi |
Ta tabela jest pomocą diagnostyczną, a nie dowodem. Jednocześnie może wystąpić kilka problemów. Widoczna przyczepność może współistnieć z drganiami, zużytym narzędziem lub niewystarczającym odprowadzaniem wiórów.
Zapisz oznaczenie materiału, identyfikację narzędzia, działanie, prędkość skrawania, posuw, głębokość skrawania, stan chłodziwa i rozmieszczenie oprawek narzędziowych.
Tam, gdzie jest to możliwe, przechowuj reprezentatywne obrazy części i narzędzi. Rejestruj pomiary w spójnych punktach, aby późniejsze porównania odzwierciedlały rzeczywiste zmiany w procesie, a nie różne metody kontroli.
Bez punktu odniesienia widoczna poprawa może być trudna do odtworzenia.
Wybierz geometrię, przygotowanie krawędzi i powłokę dla konkretnego stopu i operacji. Nie należy zakładać, że twardsza powłoka automatycznie zapobiega przyczepności.
W przypadku zastosowań aluminiowych uznane opcje to polerowane powierzchnie tnące i odpowiednie geometrie metali nieżelaznych. Firma Seco opisuje polerowane elementy i powłoki dostosowane do konkretnych zastosowań, zaprojektowane w celu zmniejszenia BUE podczas obróbki aluminium.
Jako punkt wyjścia należy zastosować wskazówki dotyczące stosowania dostawcy narzędzi. Następnie zweryfikuj wybór pod kątem wymagań dotyczących geometrii, wykończenia i tolerancji komponentu.
Jeśli kontrola potwierdzi BUE, a prędkość skrawania jest niska dla danego zastosowania, należy ocenić kontrolowany wzrost w zalecanym zakresie.
Tam, gdzie jest to praktyczne, utrzymuj inne zmienne na stałym poziomie. Następnie sprawdź zarówno powierzchnię, jak i narzędzie. Zmniejszona przyczepność nie jest całkowitym sukcesem, jeśli regulacja powoduje szybkie zużycie lub niedopuszczalną zmianę wymiarów.
Unikaj automatycznego zmniejszania posuwu, gdy powierzchnia staje się szorstka. Zbyt lekkie cięcie może powodować tarcie, a nie efektywne tworzenie się wiórów.
Przejrzyj posuw zalecany przez dostawcę narzędzi i uwzględnij zaangażowanie, szczególnie w przypadku frezowania. Odpowiednia regulacja zależy od tego, czy operacja wymaga użycia płytki tokarskiej, frezu walcowo-czołowego czy innego narzędzia.
Jeśli to możliwe, zmieniaj jeden czynnik na raz i dokumentuj efekt.
Sprawdź kierunek dyszy, dostęp do strefy cięcia, stan płynu i stężenie. Postępuj zgodnie ze wskazówkami producenta płynu chłodzącego, zamiast dodawać koncentrat na podstawie domysłów.
Skutecznie usuwaj wióry, aby nie przedostawały się wielokrotnie do strefy skrawania. Chłodzenie przez narzędzie może być pomocne tam, gdzie dostęp i odprowadzanie wiórów jest utrudnione, nie jest jednak uniwersalnym substytutem odpowiedniej geometrii i parametrów.
Strategia dotycząca chłodziwa musi także odpowiadać materiałowi narzędzia i jego działaniu. W przypadku niektórych zastosowań narzędzi obowiązują inne zalecenia, szczególnie tam, gdzie problemem jest pękanie termiczne.
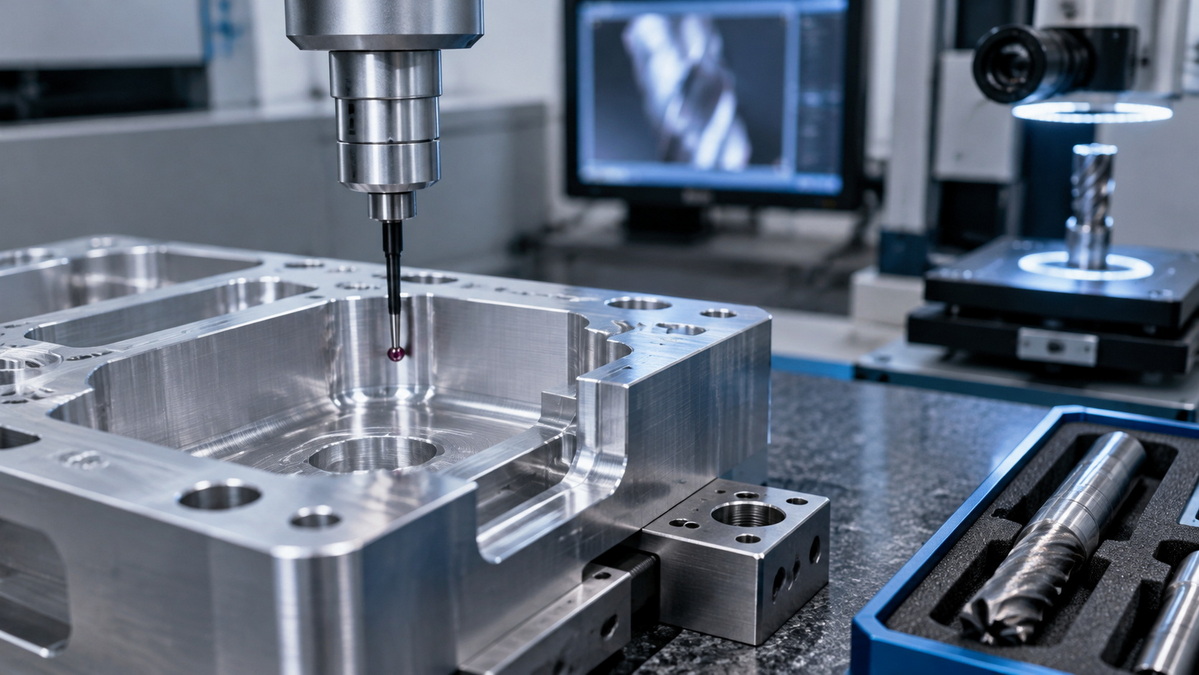
Sprawdzaj kolejne części i sprawdzaj narzędzie po reprezentatywnym interwale skrawania. Pojedynczy akceptowalny składnik nie ustanawia stabilnego procesu.
Potwierdź zgodność wymiarową, zgodność wykończenia i akceptowalny stan krawędzi. Zapisz zatwierdzone ustawienia, aby inny operator mógł powtórzyć proces bez polegania na pamięci.
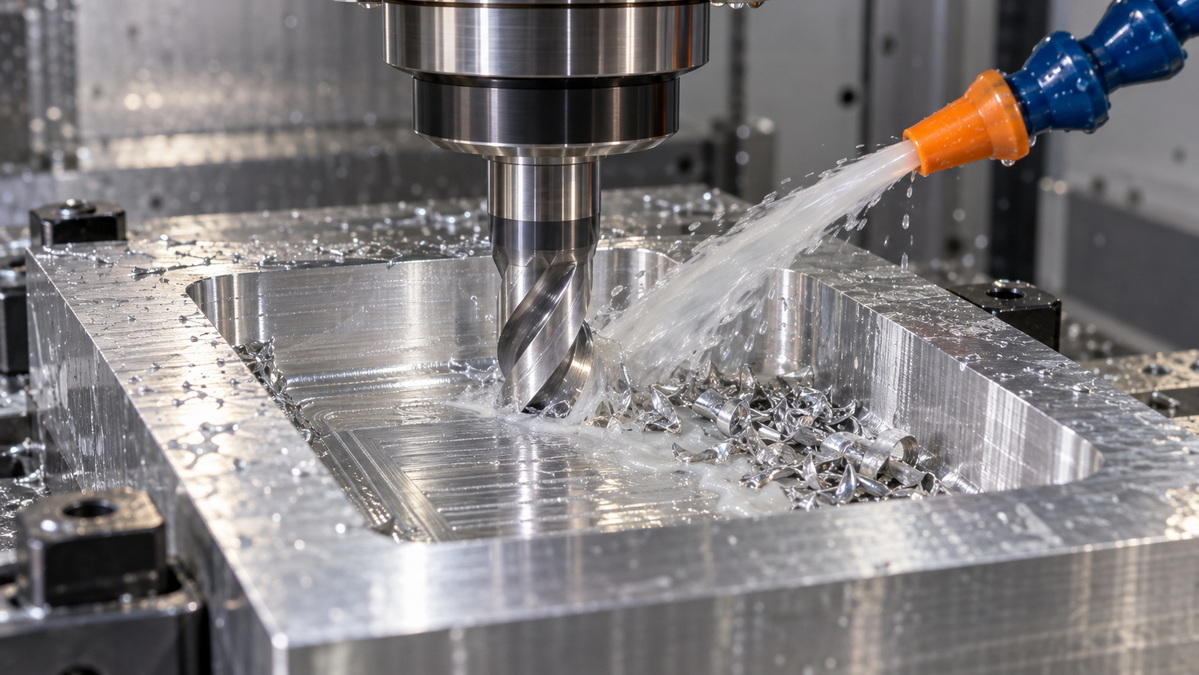
Rozważmy przykładowy przypadek, a nie raportowany wynik klienta: kieszeń aluminiowa wykazuje sporadyczne rozmazywanie po wykończeniu, a kontrola ujawnia przyklejony materiał na frezie walcowo-czołowym.
Pierwszą reakcją nie powinno być arbitralne zmniejszenie prędkości wrzeciona. Zamiast tego należy sprawdzić przydatność frezu do obróbki aluminium, rzeczywistą prędkość skrawania, dostęp chłodziwa do kieszeni i odprowadzanie wiórów.
Kontrolowane badanie może przebiegać w następujący sposób:
1. Zamontować odpowiednie nowe narzędzie i udokumentować stan początkowy.
2. Przywróć koncentrację i dostawę płynu chłodzącego do zalecanego stanu.
3. Przetestuj obsługiwaną regulację prędkości skrawania, pozostawiając inne ustawienia bez zmian.
4. Zmierzyć kolejne wnęki i sprawdzić krawędź skrawającą.
5. Zachowaj zmianę tylko wtedy, gdy poprawi się zarówno jakość części, jak i stan narzędzia.
Ten przykład ilustruje proces decyzyjny, a nie gwarantowaną receptę. Bez stopu, średnicy, specyfikacji narzędzia i ograniczeń maszyny zalecenie uniwersalnej prędkości lub posuwu byłoby niewiarygodne.
Przyklejony materiał może czasami oddzielić leżące pod spodem narzędzie od bezpośredniego kontaktu z przedmiotem obrabianym. Ta obserwacja nie czyni niekontrolowanego BUE niezawodną strategią produkcji.
W przypadku prac precyzyjnych niestabilny osad zmienia efektywną geometrię cięcia i może pogorszyć konsystencję. Każdy deklarowany efekt ochronny należy ocenić pod kątem konkretnego procesu, a nie przedstawiać go jako ogólną poprawę wykończenia lub trwałości narzędzia.
Praktycznym celem jest przewidywalne zachowanie skrawania, a nie tylko obecność lub brak materiału na narzędziu.
Przydatna dyskusja z dostawcami wykracza poza pytanie, czy sklep jest w stanie osiągnąć tolerancję nominalną. Zapytaj, w jaki sposób kontroluje zmienność w trakcie cyklu produkcyjnego.
Odpowiednie pytania obejmują:
- W jaki sposób dobierane są narzędzia do określonego stopu i operacji?
- Jaka metoda kontroli sprawdza krytyczne wymiary i wykończenie powierzchni?
- W jaki sposób rejestrowane są zmiany narzędzi i korekty procesu?
- Co się stanie, gdy pomiary zaczną się wahać?
- W jaki sposób zatwierdzone warunki są przenoszone z pobierania próbek do produkcji?
Pytania te pomagają połączyć wiedzę specjalistyczną w zakresie obróbki z powtarzalną dostawą. Aby otrzymać ofertę, należy podać rysunek, specyfikację materiału, ilości, cechy krytyczne i wymagania dotyczące powierzchni.
U-Need wspiera globalne marki, dystrybutorów i producentów w zakresie niestandardowej obróbki precyzyjnych części, produkcji form i produkcji blach w Chinach.
Podany zakres usług obejmuje formy wtryskowe, tłoczniki, matryce do kucia na zimno, cięcie laserowe, gięcie i tłoczenie.
Wyślij U-Need swoje rysunki i wymagania projektowe, aby poprosić o przegląd produkcji i wycenę. Dołącz materiał, tolerancje, wymagania dotyczące wykończenia, ilości i wszelkie istniejące zdjęcia wad. Szczegóły te pozwalają na bardziej szczegółowe omówienie możliwości produkcyjnych i kontroli procesu.
BUE tworzy się, gdy materiał przedmiotu obrabianego przylega lub jest zgrzewany do krawędzi skrawającej. Przyczyną mogą być materiały klejące, niska prędkość skrawania, nieodpowiednie oprzyrządowanie i nieskuteczne smarowanie.
Kontrolowane zwiększanie może pomóc, gdy prędkość jest zbyt niska. Trzymaj się zaleceń dotyczących zastosowania i monitoruj zużycie, wykończenie i wymiary. Nie ma uniwersalnego ustawienia.
Nie. BUE to przyklejany materiał obrabiany. Zużycie narzędzia wiąże się z pogorszeniem samego narzędzia, chociaż przyczepność i odrywanie mogą przyczynić się do uszkodzenia.
Nie. Właściwy dobór płynu, jego stężenie i podanie są ważniejsze niż sama objętość. Chłodziwo nie jest w stanie zrekompensować każdego problemu z narzędziami lub parametrami.
Typowymi przykładami są aluminium, stal niskowęglowa i stal nierdzewna. Rzeczywiste zachowanie zależy od stopu, narzędzia i warunków skrawania.
Porównaj stan narzędzia, wykończenie powierzchni i wymiary kolejnych części. Zaakceptuj korektę tylko wtedy, gdy poprawia ona powtarzalność bez wprowadzania kolejnego trybu awaryjnego.
1. TOPS — „Przyczyny i skutki narastania krawędzi (BUE) w obróbce CNC.” [najlepsza precyzja ]
2. Sandvik Coromant — „Zużycie na krawędziach skrawających”. [sandvik.coromant ]
3. Sandvik Coromant — „Jak zwiększyć trwałość narzędzia przy toczeniu.”[sandvik.coromant ]
4. Narzędzia Seco — „4 wskazówki, jak zwiększyć wydajność obróbki aluminium.” [secotools ]
5. Sandvik Coromant — „Materiały skrawające: zalety i zalecenia dotyczące najlepszego zastosowania.” [sandvik.coromant ]
6. Haas Automation — „TSC = spokój ducha — Mark opowiada o chłodziwie przez wrzeciono” 及 „Zarządzanie wiórami i chłodziwem w obrabiarkach.” [haascnc ]


