Katselukerrat: 218 Tekijä: U-Need Julkaisuaika: 2026-10-11 Alkuperä: Sivusto
Sisältö-valikko
● Mikä on sisäänrakennettu reuna CNC-koneistuksessa?
>> Sisäänrakennettu reuna vs. sisäänrakennettu kerros
● Mikä aiheuttaa reunan muodostumisen koneistuksen aikana?
>> Liimattavat työkappaleen materiaalit
>> Leikkuunopeus alle sopivan alueen
>> Sopimaton geometria ja tehoton voitelu
● Kuinka sisäänrakennettu reuna vaikuttaa tarkkuusosien laatuun
● Sisäänrakennetun reunan diagnosointi ilman arvailua
● Kertyvän reunan estäminen: Hallittu työnkulku
>> 1. Luo toistettavissa oleva perusviiva
>> 2. Sovita työkalu materiaaliin
>> 3. Säädä leikkausnopeus tuettujen rajojen sisällä
>> 4. Tarkista syöte ja sitoutuminen
>> 5. Paranna jäähdytysnesteen jakelua ja lastujen poistoa
>> 6. Vahvista useampi kuin yksi hyvä osa
● Käytännön esimerkki: alumiinitaskujen viimeistely
● Voiko sisäänrakennettu reuna koskaan suojata leikkuutyökalua?
● Mitä ostajien tulee kysyä tarkkuuskoneistuksen toimittajalta
● Keskustele tarkkuusvalmistusprojektistasi U-Needin kanssa
>> Mikä on pääasiallinen syy kasautuneelle reunalle?
>> Pitäisikö minun lisätä vai vähentää leikkausnopeutta BUE:n vähentämiseksi?
>> Onko muodostunut reuna sama kuin työkalun kuluminen?
>> Estääkö enemmän jäähdytysnestettä aina reunan kerääntymisen?
>> Mistä materiaaleista muodostuu yleensä muodostunut reuna?
>> Kuinka voin varmistaa, että korjaava toimenpide toimi?
● Viite
Sisäänrakennettu reuna CNC-työstö voi muuttaa terävän leikkaustyökalun arvaamattomaksi leikkauspinnaksi. Työkappaleen materiaali tarttuu reunaan, muuttaa geometriaansa ja katkeaa toistuvasti. Seurauksena voi olla karkea viimeistely, epäjohdonmukaiset mitat ja odottamattomat työkaluvauriot.
Ostajille tarkkuusosien hankinnassa ei ole kysymys pelkästään siitä, tunnistaako toimittaja tämän vian. Kyse on siitä, pystyykö toimittaja tunnistamaan syyn, validoimaan korjaavan toimenpiteen ja ylläpitämään tasaisen laadun koko tuotannon ajan.
Tässä oppaassa kerrotaan, kuinka muodostunut reuna muodostuu, miten se erotetaan muista koneistusongelmista ja miten sitä ohjataan työkalujen, leikkausparametrien, voitelun ja tarkastuksen avulla.
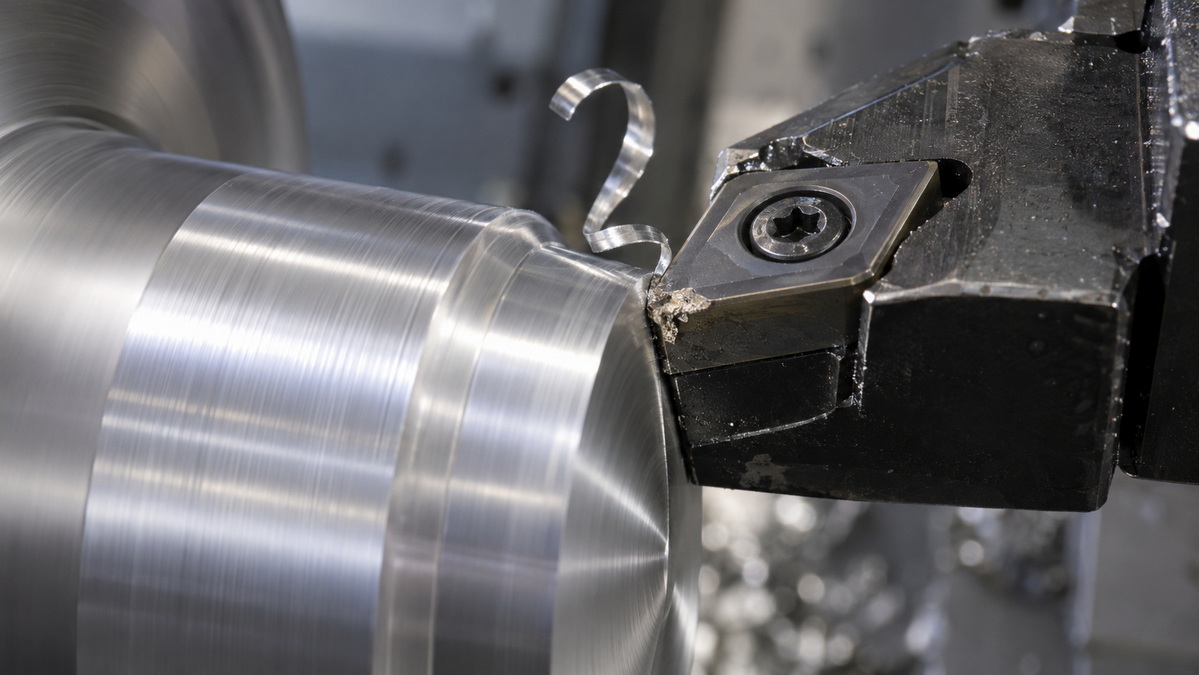
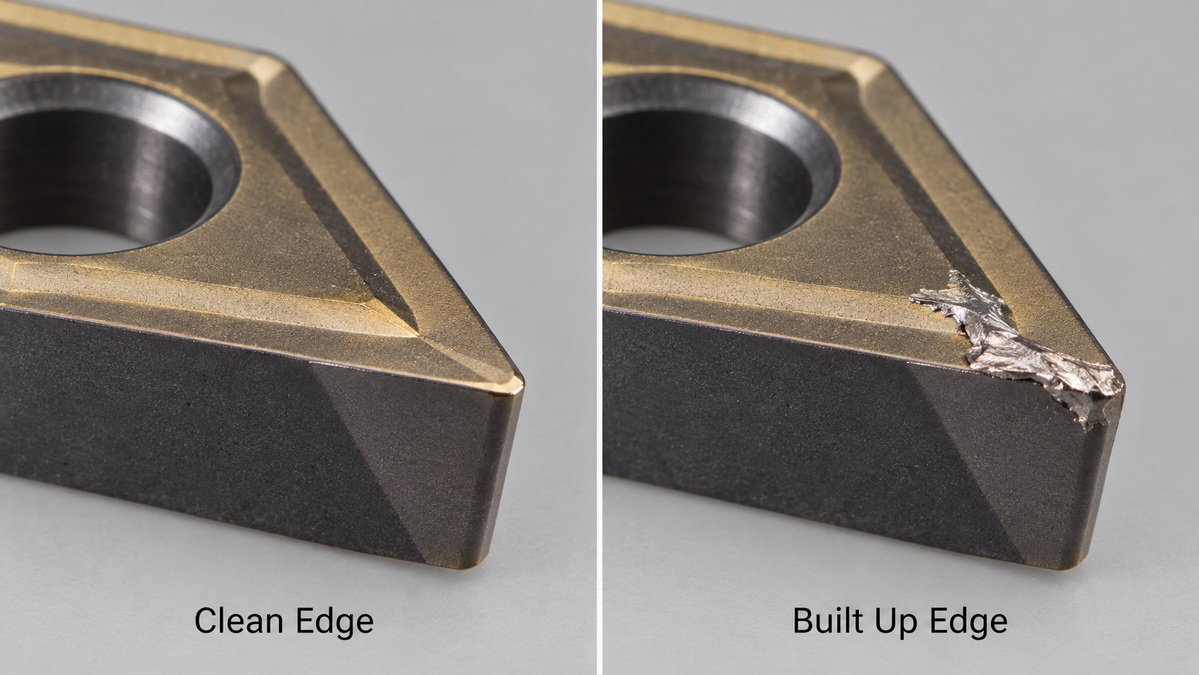
Built-up edge, yleensä lyhennettynä BUE, on työkappaleen materiaalin kertymä, joka on kiinnitetty leikkuureunaan. Se kehittyy adheesion ja painehitsauksen kautta lastun ja työkalun välisessä kosketuksessa.
Toisin kuin tarkoituksella levitetty työkalupinnoite, BUE on hallitsematon sakka. Se voi kasvaa, muuttaa muotoa ja irrota leikkauksen aikana. Sirpaleet voivat lähteä lastun mukana, vahingoittaa reunaa tai uppoutua koneistettuun pintaan.
Käytännön erolla on väliä: leikkuri voi näyttää leikkaavan alkuperäisellä geometriallaan, vaikka se itse asiassa leikkaa epävakaa kerrostumista.
Rakennekerros kuvaa tarttuvaa materiaalia, joka on levinnyt työkalun pinnalle, yleensä haravan pinnalle. Rakennettu reuna muuttaa erityisesti aktiivista leikkuureunaa. Ne voivat esiintyä rinnakkain, mutta niiden asema ja vaikutus vaihtelevat.
Vianmääritystä varten tarkista, mihin materiaali kerääntyy, sen sijaan, että merkitset jokaista kerrostumista samaksi viaksi. Diagnoosin tulee yhdistää kerrostuman havaittuun pinta- tai mittaongelmaan.
BUE kuvastaa yleensä materiaalin tarttuvuuden, leikkausnopeuden, reunan kunnon ja voitelun välistä vuorovaikutusta. Pelkästään sen käsitteleminen lämpötilaongelmana voi johtaa väärään säätöön.
Alumiini, vähähiilinen teräs ja ruostumaton teräs ovat yleisiä ehdokkaita. Niiden taipumus kiinnittymiseen tarkoittaa, että työkalun geometriaan ja leikkausolosuhteisiin on kiinnitettävä erityistä huomiota.
Pelkästään materiaalin nimi ei kuitenkaan voi määrittää oikeaa asetusta. Seoksen koostumus, kunto ja erityinen toiminta vaikuttavat työkalun valintaan. Onnistunut alumiinin jyrsintästrategia ei saa automaattisesti tulla standardiksi ruostumattoman teräksen sorvauksessa.
Alhainen leikkausnopeus voi edistää BUE:ta. Tämä on tärkeä korjaus olettamukseen, että hitaampi leikkaus suojaa aina työkalua.
Leikkausnopeuden lisääminen työkalun valmistajan suosittelemalla alueella voi vähentää tarttuvuutta. Sen lisääminen ilman rajoja voi aiheuttaa muita ongelmia, kuten nopeamman kyljen kulumisen, kraatterin kulumisen tai plastisen muodonmuutoksen.
Tavoitteena on sopiva käyttöikkuna, ei suurin mahdollinen karan nopeus.
Reuna, joka hankaa sen sijaan, että se leikkaa tehokkaasti, voi pahentaa tarttumista. Tylsät työkalut, sopimattomat reunakäsittelyt ja materiaaliin huonosti sovitettu geometria ansaitsevat tutkimuksen.
Myös voitelulla on väliä. Jäähdytysnesteen tulee saavuttaa leikkausalue, ja sen pitoisuuden tulee noudattaa nesteen valmistajan ohjeita. Täysi jäähdytysnestesäiliö ei osoita tehokasta toimitusta työkalun ja sirun rajapinnassa.
BUE muuttaa tehokkaan reunan geometrian. Sakka kasvaa ja irtoaa, leikkausolosuhteet voivat muuttua, vaikka ohjelmoidut parametrit pysyvät muuttumattomina.
Mahdollisia seurauksia ovat:
- Tahriutunut materiaali, repeytymä ja epätasainen pinnan ulkonäkö.
- Mittojen vaihtelu peräkkäisten osien välillä.
- Epäsäännölliset leikkausvoimat ja vähemmän ennustettava työkalun suorituskyky.
- Reunavaurio, kun kiinnittynyt materiaali irtoaa.
- Lisätarkastus, korjaustyö tai hylätyt komponentit.
Pinnan ulkonäkö on vain yksi osa arviointia. Ominaisuus voi näyttää hyväksyttävältä, kun mitat vaihtelevat, tai mitata oikein, kun sen pinta ei täytä määritettyjä viimeistelyvaatimuksia.
Tuotantopäätöksessä tulee siksi huomioida piirustuksen mitta- ja pintavaatimukset yhdessä.
Suosittelen aloittamaan terän tarkastamista ennen ohjelman vaihtamista. Samankaltaisilla pintavioilla voi olla erilaisia syitä, joten pelkkä ulkonäköön perustuva säätö voi hukata työkaluja ja osia.
Pysäytä kone turvallisesti ja noudata työpaikan tarkastusmenettelyä. Tutki työkalua sopivalla suurennuksella ja vertaa sitten tuloksia uusimpiin osiin ja prosessitietoihin.
| Havainto | Mahdollinen selitys | Hyödyllinen seuraava tarkistus |
|---|---|---|
| Reunaan kiinnitetty työkappaleen värinen materiaali | BUE:n mukainen tarttuvuus | Tarkista talletuksen ja reunan kunto |
| Säännölliset aallot pinnalla | Pulinaa tai tärinää | Tarkista työskentely, työkalun ulkonema ja vakaus |
| Kulunut nauha tyhjennyspinnalla | Sivukulumaa | Vertaa työkalun toimittajan kulumisohjeisiin |
| Loukkuun jääneisiin siruihin liittyvät naarmut | Sirujen uudelleenleikkaus tai huono evakuointi | Tarkista lastunpoisto ja jäähdytysnesteen suunta |
| Ajoittainen leviäminen muuttuvilla mitoilla | Mahdollinen epävakaa BUE | Korreloi reunakuvia peräkkäisten mittausten kanssa |
Tämä taulukko on diagnostinen apuväline, ei todiste. Useita ongelmia voi esiintyä samanaikaisesti. Näkyvä tartunta voi esiintyä samanaikaisesti tärinän, kuluneiden työkalujen tai puutteellisen lastunpoiston kanssa.
Kirjaa ylös materiaalin nimi, työkalun tunniste, toiminta, leikkausnopeus, syöttö, leikkaussyvyys, jäähdytysnesteen tila ja työkalunpitimen järjestely.
Pidä edustavat osat ja työkalukuvat käytännöllisissä paikoissa. Tallenna mittaukset johdonmukaisissa kohdissa, jotta myöhemmät vertailut kuvastavat todellisia prosessimuutoksia erilaisten tarkastusmenetelmien sijaan.
Ilman perustasoa ilmeistä parannusta voi olla vaikea toistaa.
Valitse tietylle seokselle ja toiminnalle geometria, reunan esikäsittely ja pinnoite. Älä oleta, että kovempi pinnoite estää automaattisesti tarttumisen.
Alumiinisovelluksia varten kiillotetut leikkauspinnat ja sopivat värimetallien geometriat ovat vakiintuneita vaihtoehtoja. Seco kuvaa kiillotettuja ominaisuuksia ja sovelluskohtaisia pinnoitteita, jotka on suunniteltu vähentämään BUE:ta alumiinin työstyksessä.
Käytä lähtökohtana työkalutoimittajan sovellusohjeita. Vahvista sitten valinta komponentin geometria-, viimeistely- ja toleranssivaatimusten perusteella.
Jos tarkastus vahvistaa BUE:n ja leikkausnopeus on alhainen sovelluksessa, arvioi hallittu lisäys suositellulla alueella.
Pidä muut muuttujat vakiona, jos se on mahdollista. Tarkista sen jälkeen sekä pinta että työkalu. Vähentynyt tartunta ei ole täydellinen menestys, jos säätö aiheuttaa nopeaa kulumista tai ei-hyväksyttävää mittavaihtelua.
Vältä vähentämästä syöttöä automaattisesti aina, kun pinta karheutuu. Liian kevyt leikkaus voi aiheuttaa pikemminkin hankausta kuin tehokkaan lastunmuodostuksen.
Tarkista työkalutoimittajan suosittelema syöttö ja ota huomioon sitoutuminen erityisesti jyrsinnässä. Sopiva säätö riippuu siitä, liittyykö toimintoon sorvausterä, päätyjyrsin vai jokin muu työkalu.
Muuta yksi tekijä kerrallaan, jos mahdollista, ja dokumentoi vaikutus.
Tarkista suuttimen suunta, leikkausalueelle pääsy, nesteen tila ja pitoisuus. Noudata jäähdytysnesteen valmistajan ohjeita sen sijaan, että lisäät tiivistettä arvaamalla.
Poista lastut tehokkaasti, jotta ne eivät toistuvasti pääse leikkausalueelle. Työkalun läpi kulkeva jäähdytysneste voi auttaa paikoissa, joissa pääsy ja lastujen poistaminen on vaikeaa, mutta se ei ole universaali korvike sopivalle geometrialle ja parametreille.
Jäähdytysnestestrategian tulee myös sopia työkalun materiaaliin ja toimintaan. Joillakin työkalusovelluksilla on erilaisia suosituksia, erityisesti silloin, kun lämpöhalkeilu on huolenaihe.
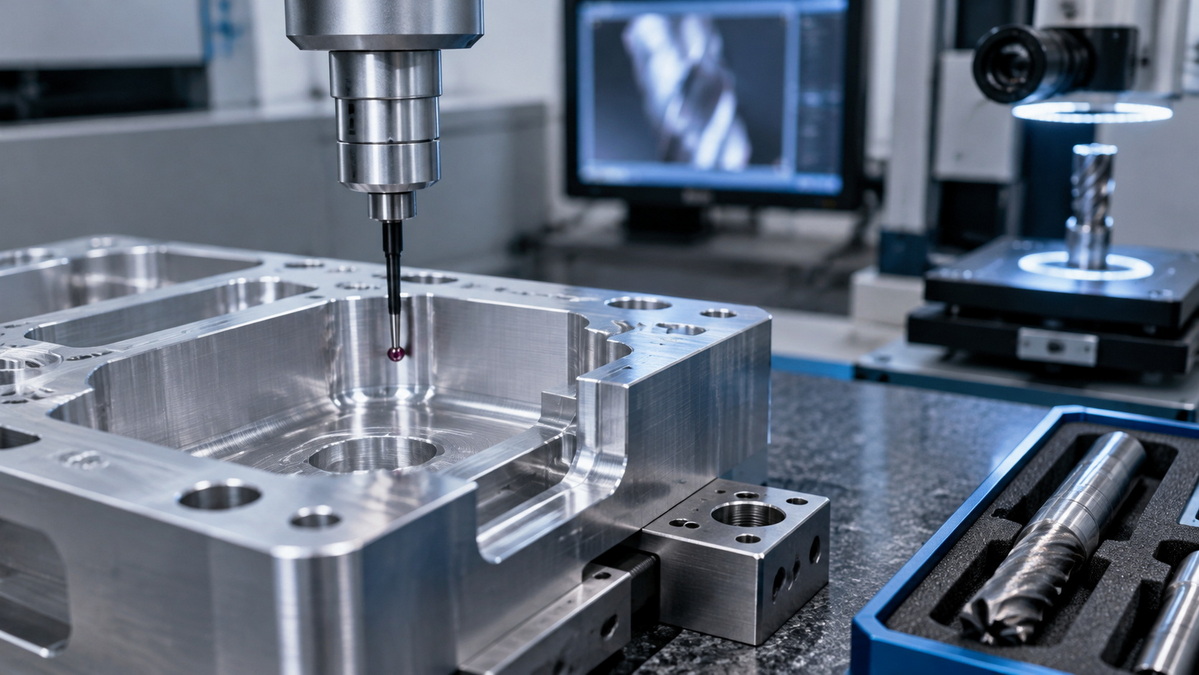
Tarkasta peräkkäiset osat ja tarkasta työkalu edustavan leikkausvälin jälkeen. Yksittäinen hyväksyttävä komponentti ei luo vakaata prosessia.
Varmista mittojen yhtenäisyys, viimeistelyn yhteensopivuus ja hyväksyttävä reunan kunto. Tallenna hyväksytyt asetukset, jotta toinen käyttäjä voi toistaa prosessin ilman muistia.
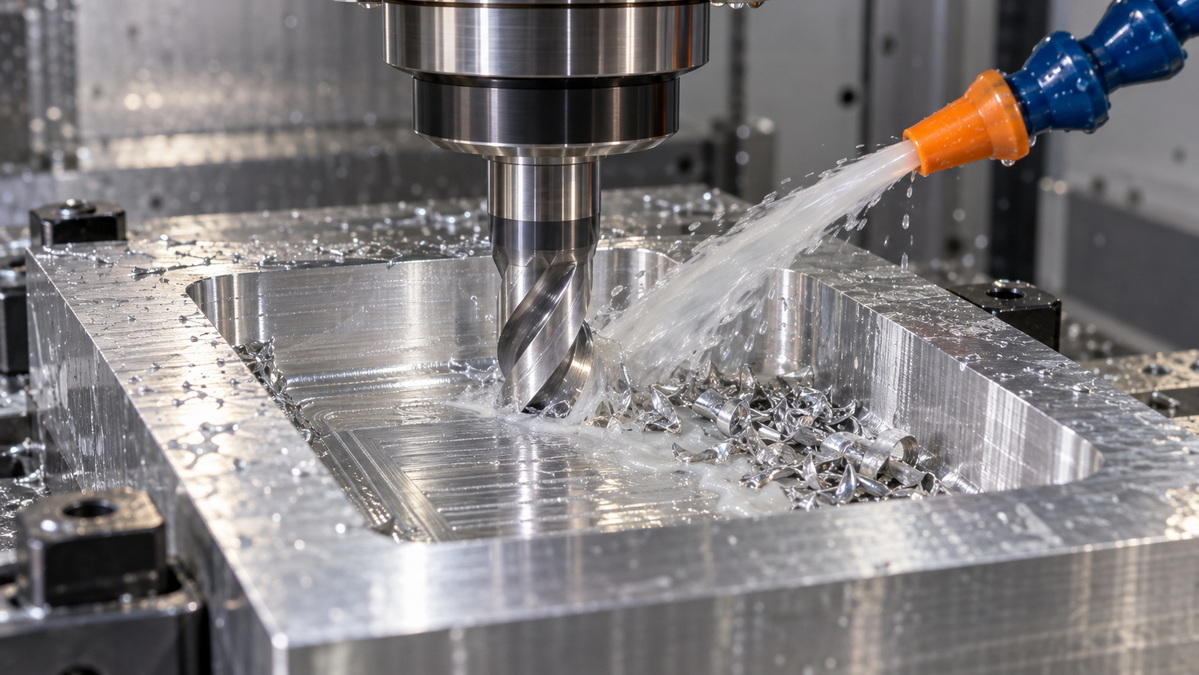
Harkitse esimerkkitapausta, ei raportoitua asiakastulosta: alumiinitaskussa näkyy ajoittaista tahroja viimeistelyn jälkeen ja tarkastus paljastaa päätyjyrsimen kiinnittyneen materiaalin.
Ensimmäinen vastaus ei saa olla mielivaltainen karan nopeuden alentaminen. Tarkista sen sijaan leikkurin soveltuvuus alumiinille, todellinen leikkausnopeus, jäähdytysnesteen pääsy taskun sisään ja lastujen poisto.
Kontrolloitu koe voisi edetä seuraavasti:
1. Asenna sopiva uusi työkalu ja dokumentoi aloitustila.
2. Palauta jäähdytysnesteen pitoisuus ja toimitus suositeltuun tilaan.
3. Testaa tuettua leikkausnopeuden säätöä pitäen muut asetukset ennallaan.
4. Mittaa peräkkäiset taskut ja tarkasta leikkuureuna.
5. Säilytä muutos vain, jos sekä osan laatu että työkalun kunto paranevat.
Tämä esimerkki havainnollistaa päätöksentekoprosessia, ei taattua reseptiä. Ilman metalliseosta, halkaisijaa, työkalun eritelmiä ja konerajoja yleisen nopeuden tai syöttötavan määrääminen olisi epäluotettavaa.
Liimattu materiaali voi joskus erottaa alla olevan työkalun suorasta kosketuksesta työkappaleeseen. Tämä havainto ei tee hallitsemattomasta BUE:sta luotettavaa tuotantostrategiaa.
Tarkkuustyössä epävakaa kerros muuttaa tehokasta leikkausgeometriaa ja voi vaarantaa tasaisuuden. Mikä tahansa väitetty suojaava vaikutus on arvioitava tietyn prosessin osalta sen sijaan, että se esitettäisiin yleisenä viimeistelyn tai työkalun käyttöiän parantumisena.
Käytännön tavoitteena on ennustettava leikkauskäyttäytyminen, ei vain materiaalin läsnäolo tai puuttuminen työkalussa.
Hyödyllinen toimittajakeskustelu ei riitä kysymään, voiko myymälä saavuttaa nimellisen toleranssin. Kysy, kuinka se hallitsee vaihtelua tuotantoajon aikana.
Asiaankuuluvia kysymyksiä ovat mm.
- Miten työkalut valitaan määritettyä metalliseosta ja toimintaa varten?
- Millä tarkastusmenetelmällä varmistetaan kriittiset mitat ja pinnan viimeistely?
- Miten työkalumuutokset ja prosessisäädöt kirjataan?
- Mitä tapahtuu, kun mittaukset alkavat ajautua?
- Miten hyväksytyt olosuhteet siirretään näytteenotosta tuotantoon?
Nämä kysymykset auttavat yhdistämään koneistusosaaminen toistettavaan toimitukseen. Tarjousta varten anna piirustus, materiaalispesifikaatio, määrät, kriittiset ominaisuudet ja pintavaatimukset.
U-Need tukee maailmanlaajuisia brändejä, jakelijoita ja valmistajia räätälöityjen tarkkuusosien työstöön, muottien valmistukseen ja ohutlevyjen valmistukseen Kiinassa.
Sen ilmoitettu palvelu sisältää ruiskumuotit, meistomuotit, kylmätaontamuotit, laserleikkauksen, taivutuksen ja leimaamisen.
Lähetä U-Needille piirustuksesi ja projektivaatimukset pyytääksesi valmistuskatsauksen ja tarjouksen. Sisällytä materiaali, toleranssit, viimeistelyvaatimukset, määrät ja kaikki olemassa olevat viat valokuvat. Nämä yksityiskohdat tukevat tarkempaa keskustelua valmistettavuudesta ja prosessin ohjauksesta.
BUE muodostuu, kun työkappaleen materiaali tarttuu tai puristushitsautuu leikkuureunaan. Liimamateriaalit, alhainen leikkausnopeus, sopimattomat työkalut ja tehoton voitelu voivat vaikuttaa asiaan.
Hallittu lisäys voi auttaa, kun nopeus on liian alhainen. Pysy sovellussuosituksissa ja seuraa kulumista, viimeistelyä ja mittoja. Ei ole olemassa universaalia asetusta.
Ei. BUE on kiinnitetty työkappalemateriaali. Työkalun kulumiseen liittyy itse työkalun heikkeneminen, vaikka tarttuminen ja irtoaminen voivat aiheuttaa vaurioita.
Ei. Oikea nesteen valinta, pitoisuus ja annostelu ovat tärkeämpiä kuin pelkkä tilavuus. Jäähdytysneste ei voi kompensoida jokaista työkalu- tai parametriongelmaa.
Alumiini, vähähiilinen teräs ja ruostumaton teräs ovat yleisiä esimerkkejä. Todellinen käyttäytyminen riippuu metalliseoksesta, työkalusta ja leikkausolosuhteista.
Vertaa työkalun kuntoa, pinnan viimeistelyä ja mittoja peräkkäisten osien välillä. Hyväksy säätö vain, kun se parantaa toistettavuutta ilman toista vikatilaa.
1. TOPS — 'BUE:n (BUE) syyt ja vaikutukset CNC-koneistuksessa.' [paras tarkkuus ]
2. Sandvik Coromant — 'Kulumia kärjessä.' [sandvik.coromant ]
3. Sandvik Coromant — 'Kuinka parantaa työkalun käyttöikää sorvauksessa.'[sandvik.coromant ]
4. Seco Tools – '4 vinkkiä seuraavan tason suorituskykyyn alumiinin työstyksessä.' [secotools ]
5. Sandvik Coromant — 'Leikkuutyökalujen materiaalit: Edut ja suositukset parhaaseen käyttöön.' [sandvik.coromant ]
6. Haas Automation — 'TSC = mielenrauha — Mark puhuu karan jäähdytysnesteen kautta'及'Chip & Coolint Management for Machines.' [haascnc ]


