Visninger: 218 Forfatter: U-Need Publiseringstid: 2026-10-11 Opprinnelse: nettsted
Innholdsmeny
● Hva er bygget opp kant i CNC-bearbeiding?
>> Oppbygd kant versus oppbygd lag
● Hva forårsaker bygget opp kant under maskinering?
>> Selvklebende arbeidsstykkematerialer
>> Klippehastighet under passende rekkevidde
>> Uegnet geometri og ineffektiv smøring
● Hvordan innebygd kant påvirker presisjonsdelens kvalitet
● Hvordan diagnostisere innebygd kant uten gjetting
● Slik forhindrer du bygget opp kant: En kontrollert arbeidsflyt
>> 1. Etabler en repeterbar grunnlinje
>> 2. Tilpass verktøyet til materialet
>> 3. Juster skjærehastigheten innenfor støttede grenser
>> 4. Gjennomgå feed og engasjement
>> 5. Forbedre kjølevæsketilførselen og flisfjerning
>> 6. Bekreft mer enn én god del
● Et praktisk eksempel: Etterbehandling av lommer i aluminium
● Kan bygget opp kant noen gang beskytte et skjæreverktøy?
● Hva kjøpere bør spørre en leverandør av presisjonsmaskinering
● Diskuter ditt presisjonsproduksjonsprosjekt med U-Need
>> Hva er hovedårsaken til oppbygd kant?
>> Bør jeg øke eller redusere skjærehastigheten for å redusere BUE?
>> Er oppbygd kant det samme som verktøyslitasje?
>> Hindrer mer kjølevæske alltid oppbygging av kant?
>> Hvilke materialer utvikler vanligvis oppbygd kant?
>> Hvordan kan jeg bekrefte at en korrigerende handling fungerte?
Oppbygd kant inn CNC-bearbeiding kan gjøre et skarpt skjæreverktøy til en uforutsigbar skjæreflate. Arbeidsstykkemateriale fester seg til kanten, endrer geometri og brytes gjentatte ganger. Resultatet kan være en grov finish, inkonsekvente dimensjoner og uventede verktøyskader.
For kjøpere ved innkjøp av presisjonsdeler , er bekymringen ikke bare om en leverandør gjenkjenner denne defekten. Det er om leverandøren kan identifisere årsaken, validere en korrigerende handling og opprettholde konsistent kvalitet gjennom hele produksjonen.
Denne veiledningen forklarer hvordan oppbygd egg dannes, hvordan man skiller den fra andre maskineringsproblemer, og hvordan man kontrollerer den gjennom verktøy, skjæreparametere, smøring og inspeksjon.
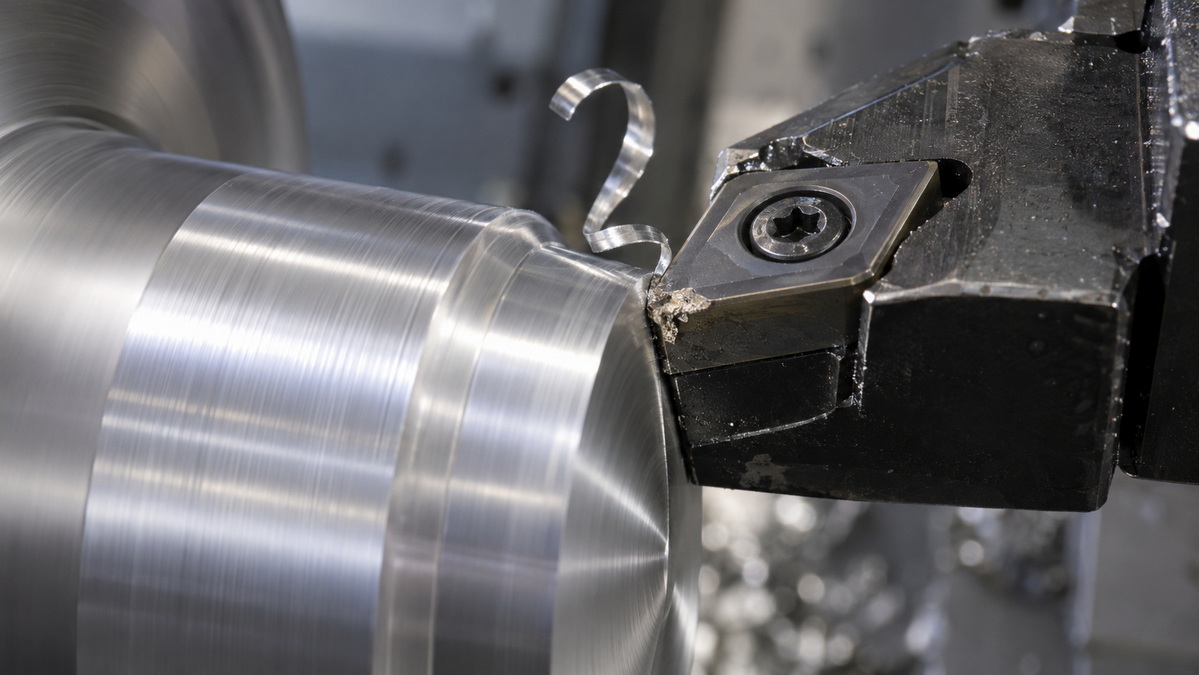
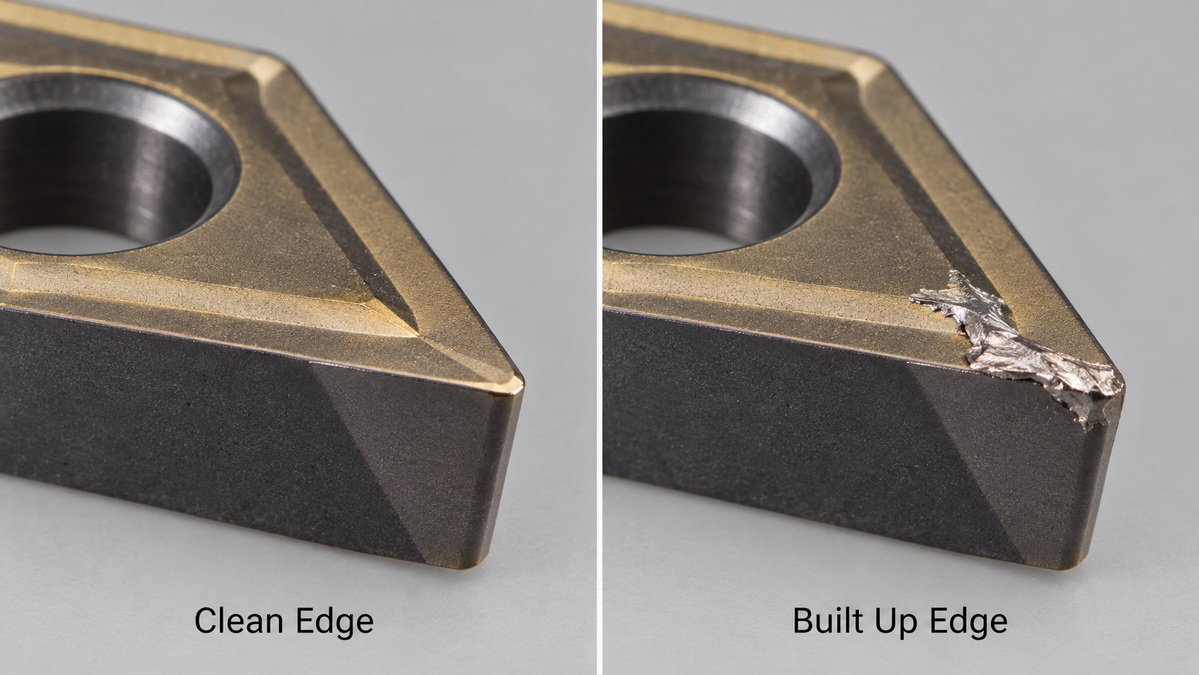
Bygget kant, vanligvis forkortet som BUE, er en ansamling av arbeidsstykkemateriale festet til en skjærekant. Den utvikles gjennom vedheft og trykksveising ved kontakten mellom spon og verktøy.
I motsetning til et bevisst påført verktøybelegg, er BUE en ukontrollert avleiring. Den kan vokse, endre form og løsne under kutting. Fragmenter kan forlate brikken, skade kanten eller bli innebygd i den maskinerte overflaten.
Den praktiske forskjellen betyr noe: en kutter kan se ut til å skjære med sin opprinnelige geometri mens den faktisk skjærer med en ustabil avsetning festet til den.
Et oppbygd lag beskriver vedheftet materiale spredt over en verktøyoverflate, vanligvis riveflaten. Innebygd egg endrer spesifikt den aktive skjærekanten. De kan eksistere side om side, men deres posisjon og innflytelse er forskjellig.
For feilsøking, inspiser hvor materialet samler seg i stedet for å merke hver avsetning som samme feil. Diagnosen skal koble avleiringen til det observerte overflate- eller dimensjonsproblemet.
BUE reflekterer vanligvis et samspill mellom materialadhesjon, skjærehastighet, eggtilstand og smøring. Å behandle det som et temperaturproblem alene kan føre til feil justering.
Aluminium, lavkarbonstål og rustfritt stål er vanlige kandidater. Deres tendens til å feste betyr at verktøygeometri og skjæreforhold fortjener spesiell oppmerksomhet.
Et materialnavn alene kan imidlertid ikke bestemme riktig oppsett. Legeringssammensetning, tilstand og den spesifikke operasjonen påvirker valg av verktøy. En vellykket aluminiumsfresestrategi bør ikke automatisk bli standarden for dreiing av rustfritt stål.
Lav skjærehastighet kan oppmuntre til BUE. Dette er en viktig korreksjon til antakelsen om at langsommere skjæring alltid beskytter verktøyet.
Å øke skjærehastigheten innenfor verktøyprodusentens anbefalte område kan redusere vedheft. Å øke den uten begrensninger kan skape andre problemer, inkludert raskere flankeslitasje, kraterslitasje eller plastisk deformasjon.
Målet er et passende driftsvindu, ikke høyest mulig spindelhastighet.
En kant som gnis i stedet for å kutte effektivt kan forverre vedheft. Sløve verktøy, uegnede kantforberedelser og geometri som er dårlig tilpasset materialet fortjener undersøkelse.
Smøring har også betydning. Kjølevæske skal nå skjæresonen, og konsentrasjonen bør følge væskeprodusentens instruksjoner. En full kjølevæsketank viser ikke effektiv levering ved verktøy-brikkegrensesnittet.
BUE endrer den effektive kantgeometrien. Ettersom avsetningen vokser og løsner, kan skjæreforholdene endres selv når de programmerte parametrene forblir konstante.
Potensielle konsekvenser inkluderer:
- Utsmurt materiale, riving og et inkonsekvent overflateutseende.
- Variasjon i dimensjoner mellom påfølgende deler.
- Uregelmessige skjærekrefter og mindre forutsigbar verktøyytelse.
- Kantskader når festet materiale brytes bort.
- Ytterligere inspeksjon, omarbeiding eller avviste komponenter.
Overflateutseende er kun en del av vurderingen. En funksjon kan se akseptabel ut mens dimensjonene avviker, eller måle riktig mens overflaten ikke oppfyller de spesifiserte finishkravene.
En produksjonsbeslutning bør derfor vurdere tegningens dimensjons- og overflatekrav sammen.
Mitt anbefalte utgangspunkt er å inspisere skjæret før du bytter program. Lignende overflatedefekter kan ha forskjellige årsaker, så en justering basert kun på utseende kan sløse med verktøy og deler.
Stopp maskinen trygt og følg stedets inspeksjonsprosedyre. Undersøk verktøyet under passende forstørrelse, og sammenlign deretter funnene med de nyeste delene og prosesspostene.
| Observasjon | Mulig forklaring | Nyttig neste sjekk |
|---|---|---|
| Arbeidsstykkefarget materiale festet til kanten | Vedheft i samsvar med BUE | Inspiser avsetningen og kantens tilstand |
| Regelmessige bølger på overflaten | Prating eller vibrasjon | Sjekk arbeidshold, verktøyfremspring og stabilitet |
| Et slitt bånd langs klaringsflaten | Flankeslitasje | Sammenlign med verktøyleverandørens slitasjeveiledning |
| Riper knyttet til fangede sjetonger | Sponutskjæring eller dårlig evakuering | Sjekk sponfjerning og kjølevæskeretning |
| Intermitterende utsmøring med skiftende dimensjoner | Mulig ustabil BUE | Korreler kantbilder med sekvensielle målinger |
Denne tabellen er et diagnostisk hjelpemiddel, ikke bevis. Flere problemer kan oppstå samtidig. Synlig vedheft kan eksistere side om side med skravling, slitt verktøy eller utilstrekkelig sponevakuering.
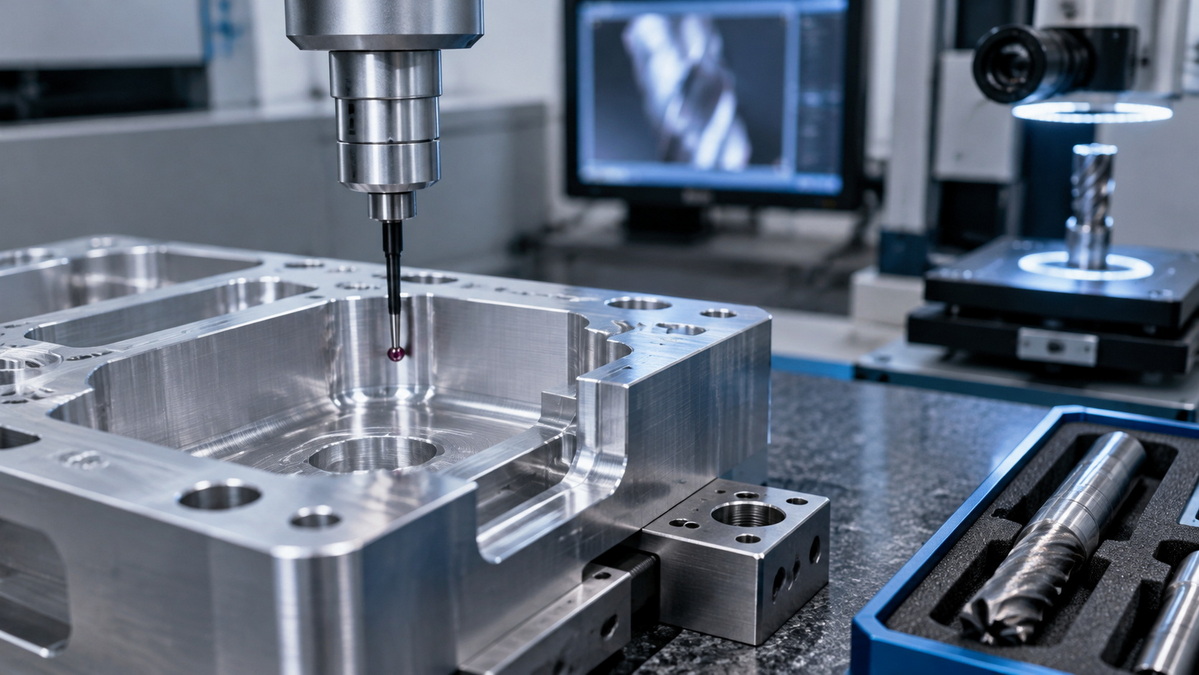
Registrer materialbetegnelse, verktøyidentifikasjon, drift, skjærehastighet, mating, skjæredybde, kjølevæsketilstand og verktøyholderarrangement.
Oppbevar representative deler og verktøybilder der det er praktisk. Registrer målinger på konsistente punkter slik at senere sammenligninger gjenspeiler faktiske prosessendringer i stedet for forskjellige inspeksjonsmetoder.
Uten en baseline kan en tilsynelatende forbedring være vanskelig å reprodusere.
Velg geometri, kantforberedelse og belegg for den spesifikke legeringen og operasjonen. Ikke anta at et hardere belegg automatisk hindrer vedheft.
For aluminiumsapplikasjoner er polerte skjæreflater og egnede ikke-jernholdige geometrier etablerte alternativer. Seco beskriver polerte egenskaper og bruksspesifikke belegg designet for å redusere BUE i aluminiumsmaskinering.
Ta utgangspunkt i verktøyleverandørens søknadsveiledning. Valider deretter valget mot komponentens geometri, finish og toleransekrav.
Hvis inspeksjon bekrefter BUE og skjærehastigheten er lav for applikasjonen, evaluer en kontrollert økning innenfor det anbefalte området.
Hold andre variabler konstante der det er praktisk mulig. Sjekk både overflaten og verktøyet etterpå. Redusert vedheft er ikke en fullstendig suksess hvis justeringen introduserer rask slitasje eller uakseptabel dimensjonsvariasjon.
Unngå å redusere fôret automatisk når overflaten blir ru. Et for lett kutt kan gi gnidning i stedet for effektiv spondannelse.
Gjennomgå verktøyleverandørens anbefalte fôr og redegjør for engasjement, spesielt ved fresing. Den riktige justeringen avhenger av om operasjonen involverer et dreieinnsats, en endefres eller et annet verktøy.
Endre én faktor om gangen når det er mulig, og dokumenter effekten.
Sjekk dyseretning, tilgang til skjæresonen, væsketilstand og konsentrasjon. Følg kjølevæskeprodusentens veiledning i stedet for å tilsette konsentrat ved gjetting.
Fjern spon effektivt slik at de ikke kommer inn i skjæresonen gjentatte ganger. Gjennomgående kjølevæske kan hjelpe der tilgang og sponevakuering er vanskelig, men det er ikke en universell erstatning for passende geometri og parametere.
Kjølevæskestrategi må også passe til verktøyets materiale og drift. Noen verktøyapplikasjoner har forskjellige anbefalinger, spesielt der termisk sprekkdannelse er et problem.
Inspiser påfølgende deler og undersøk verktøyet etter et representativt skjæreintervall. En enkelt akseptabel komponent etablerer ikke en stabil prosess.
Bekreft dimensjonskonsistens, finishoverholdelse og akseptabel kanttilstand. Registrer de godkjente innstillingene slik at en annen operatør kan gjenta prosessen uten å stole på minne.
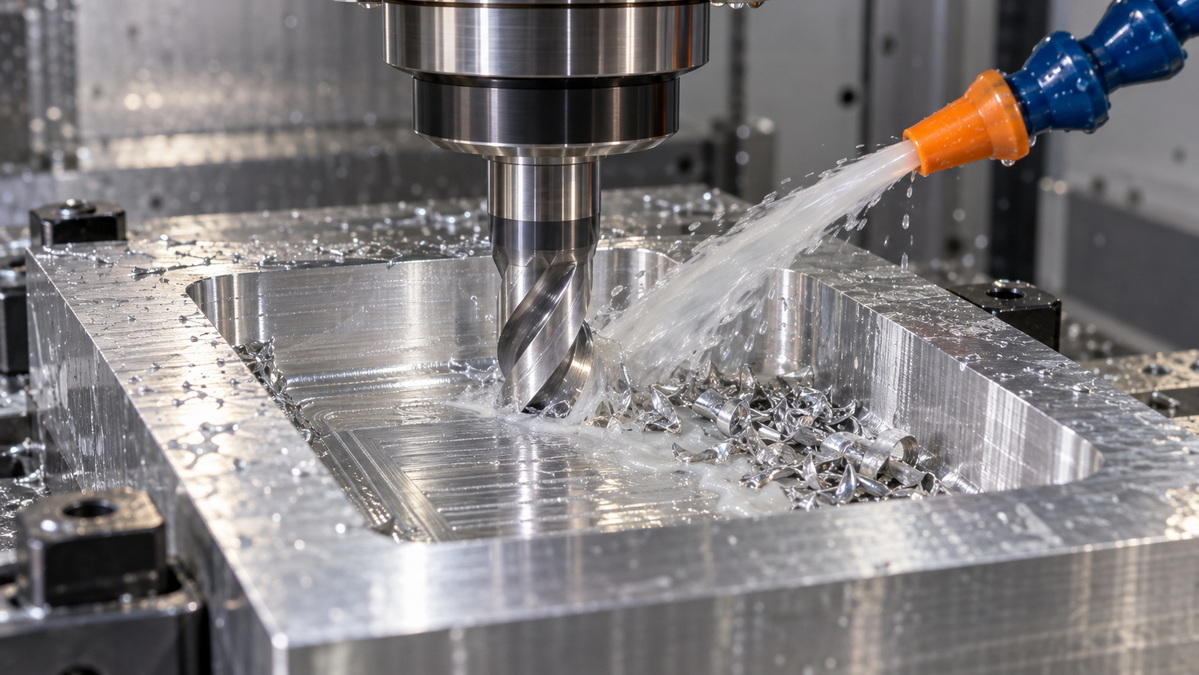
Tenk på et illustrerende tilfelle, ikke et rapportert kunderesultat: en aluminiumslomme viser periodisk utsmøring etter etterbehandling, og inspeksjon avslører vedheftet materiale på endefresen.
Det første svaret bør ikke være en vilkårlig reduksjon i spindelhastigheten. Kontroller i stedet kutterens egnethet for aluminium, den faktiske skjærehastigheten, tilgang til kjølevæske inne i lommen og sponevakuering.
En kontrollert prøve kan fortsette som følger:
1. Installer et passende ferskt verktøy og dokumenter starttilstanden.
2. Gjenopprett kjølevæskekonsentrasjonen og leveringen til anbefalt tilstand.
3. Test en støttet justering av skjærehastighet mens du holder andre innstillinger uendret.
4. Mål påfølgende lommer og inspiser skjærekanten.
5. Behold endringen bare hvis både delens kvalitet og verktøyets tilstand forbedres.
Dette eksemplet illustrerer en beslutningsprosess, ikke en garantert oppskrift. Uten legeringen, diameteren, verktøyspesifikasjonen og maskingrensene ville det være upålitelig å foreskrive en universell hastighet eller mating.
Vedheftet materiale kan noen ganger skille det underliggende verktøyet fra direkte kontakt med arbeidsstykket. Den observasjonen gjør ikke ukontrollert BUE til en pålitelig produksjonsstrategi.
For presisjonsarbeid endrer en ustabil avsetning den effektive skjæregeometrien og kan kompromittere konsistensen. Enhver påstått beskyttende effekt må evalueres for den spesifikke prosessen, i stedet for å presenteres som en generell forbedring i finish eller verktøylevetid.
Det praktiske målet er forutsigbar skjæreatferd, ikke bare tilstedeværelsen eller fraværet av materiale på verktøyet.
En nyttig leverandørdiskusjon går utover å spørre om butikken kan oppnå en nominell toleranse. Spør hvordan den kontrollerer variasjon under produksjonskjøringen.
Relevante spørsmål inkluderer:
- Hvordan velges verktøy for den angitte legeringen og driften?
- Hvilken inspeksjonsmetode verifiserer kritiske dimensjoner og overflatefinish?
– Hvordan registreres verktøyendringer og prosessjusteringer?
– Hva skjer når målingene begynner å drive?
– Hvordan overføres godkjente forhold fra prøvetaking til produksjon?
Disse spørsmålene hjelper til med å koble maskinekspertise til repeterbar levering. For et tilbud, oppgi tegning, materialspesifikasjon, mengder, kritiske egenskaper og overflatekrav.
U-Need støtter globale merker, distributører og produsenter med tilpasset presisjonsmaskinbearbeiding, støpeformproduksjon og metallproduksjon i Kina.
Dens angitte serviceomfang inkluderer sprøytestøpeformer, stanseformer, kaldsmiingsformer, laserskjæring, bøying og stempling.
Send U-Need dine tegninger og prosjektkrav for å be om en produksjonsgjennomgang og tilbud. Inkluder materialet, toleranser, krav til finish, mengder og eventuelle eksisterende defektfotografier. Disse detaljene støtter en mer spesifikk diskusjon om produksjonsevne og prosesskontroll.
BUE dannes når arbeidsstykkemateriale fester seg eller trykksveises til skjærekanten. Selvklebende materialer, lav skjærehastighet, uegnet verktøy og ineffektiv smøring kan bidra.
En kontrollert økning kan hjelpe når hastigheten er for lav. Hold deg innenfor bruksanbefalingene og overvåk slitasje, finish og dimensjoner. Det er ingen universell setting.
nr. BUE er limt arbeidsstykkemateriale. Verktøyslitasje innebærer forringelse av selve verktøyet, selv om vedheft og løsgjøring kan bidra til skade.
Nei. Riktig væskevalg, konsentrasjon og levering betyr mer enn volum alene. Kjølevæske kan ikke kompensere for alle verktøy- eller parameterproblem.
Aluminium, lavkarbonstål og rustfritt stål er vanlige eksempler. Faktisk oppførsel avhenger av legeringen, verktøyet og skjæreforholdene.
Sammenlign verktøyets tilstand, overflatefinish og mål på tvers av påfølgende deler. Godta justeringen bare når den forbedrer repeterbarheten uten å introdusere en annen feilmodus.
1. TOPS — 'Årsaker og virkninger av Build Up Edge (BUE) i CNC-maskinering.' [toppbest-presisjon ]
2. Sandvik Coromant — 'Slitasje på skjærende kanter.' [sandvik.coromant ]
3. Sandvik Coromant — 'Hvordan forbedre verktøyets levetid i dreiing.'[sandvik.coromant ]
4. Seco Tools — '4 tips for neste nivå ytelse i aluminiumsmaskinering.' [secotools ]
5. Sandvik Coromant — 'Skjæreverktøymaterialer: Fordeler og anbefalinger for best bruk.' [sandvik.coromant ]
6. Haas Automation — 'TSC = Peace of Mind — Mark Talks Through-Spindle Coolant'及'Chip & Coolant Management for Machine Tools.' [haascnc ]


